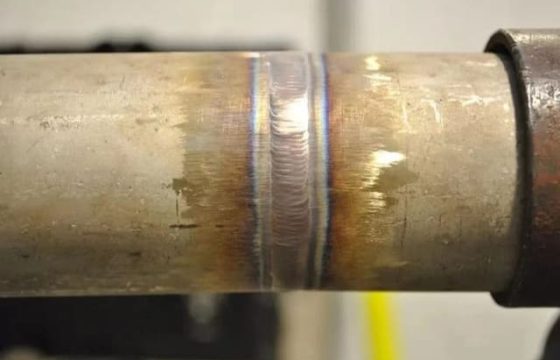
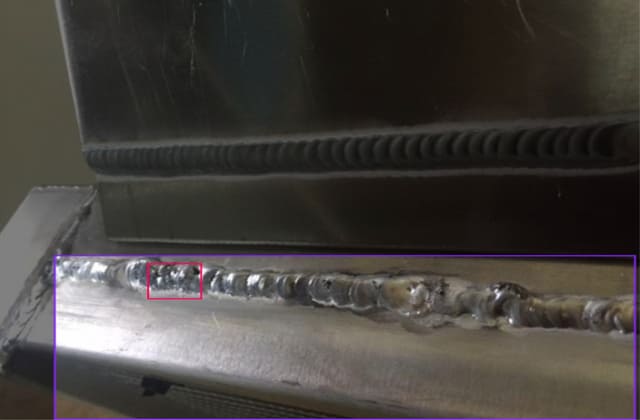
焊接接头的质量评定不仅需要识别焊缝表面和内部的不连续,还需要依据适用标准判断其是否符合规定的质量要求。ISO 5817是金属材料熔焊接头缺陷质量等级评定的重要标准,规定了不同类型焊接不连续的允许限值,为焊接制造质量控制和焊缝验收提供依据。对于钢结构梁柱节点、钢梁钢柱连接及其他承重构件焊缝,正确理解该标准有助于区分缺陷识别、质量等级评定与结构安全判断。
标准介绍
ISO 5817的英文名称为《Welding — Fusion-welded joints in steel, nickel, titanium and their alloys (beam welding excluded) — Quality levels for imperfections》,中文可译为《焊接——钢、镍、钛及其合金的熔焊接头(不包括束焊)——缺陷质量等级》。现行版本为ISO 5817:2023,由国际标准化组织(ISO)发布,取代ISO 5817:2014。该标准规定焊接接头不连续的质量等级及相应限值,适用于规定范围内的熔焊接头。
标准将质量等级划分为B、C、D三级,其中B级要求最高,C级次之,D级相对宽松。等级用于适应不同焊接制造和使用要求,并不代表结构安全等级,也不意味着采用B级就能保证结构在所有工况下均安全。项目应根据设计文件、产品标准、合同和实际受力条件确定采用的质量等级。
适用范围
ISO 5817适用于材料厚度不小于0.5 mm的钢、镍、钛及其合金熔焊接头,涵盖全熔透对接焊缝和各类角焊缝,其原则也可用于部分熔透对接焊缝。适用焊接方式包括手工、机械化和自动焊接,涉及标准列明的多种熔焊工艺。束焊接头不属于该标准的适用范围,钢材束焊质量等级可参考ISO 13919-1。
该标准主要针对焊接接头不连续的几何特征及允许限值,不负责规定所有缺陷的检测方法,也不覆盖晶粒尺寸、硬度等冶金性能评价。对于钢结构焊缝,应结合项目规定的检测方法、检测范围和验收标准使用。若项目另有疲劳载荷要求,还需考虑标准相关附录及适用的结构设计规定。
质量等级
| 质量等级 | 要求特点 | 应用理解 |
| B级 | 对成品焊缝质量要求最高 | 适用于项目明确要求较严格焊接质量的情况 |
| C级 | 质量要求介于B级与D级之间 | 按设计文件或产品标准规定采用 |
| D级 | 相对宽松的质量要求 | 仍须满足该等级针对各类不连续规定的限值 |
质量等级不能脱离具体缺陷类别进行判断。同一种不连续在不同等级下可能对应不同限值,而部分缺陷在各等级下均不允许。因此,不能简单地将B、C、D理解为所有缺陷统一采用某个比例放宽,也不能仅凭焊缝外观良好就直接认定达到指定等级。
主要缺陷类别
ISO 5817按照不连续的类型和特征规定评定要求。实际评定时,应先识别不连续类别,再结合焊缝类型、尺寸、位置及标准对应条目判断是否满足要求。
| 不连续类别 | 典型情况 | 评定关注点 |
| 裂纹 | 焊缝表面裂纹、弧坑裂纹及其他裂纹 | 按标准对应条目判定,不能自行放宽限值 |
| 气孔 | 单个气孔、分散气孔或气孔群 | 关注尺寸、分布、密集程度及适用限值 |
| 夹杂 | 非金属夹杂、铜夹杂等 | 核对不连续类型、尺寸及焊缝类别 |
| 未熔合 | 侧壁未熔合或焊道间未熔合 | 依据标准规定评定,不以外观检查代替必要检测 |
| 未焊透 | 根部未焊透或熔透不足 | 结合接头设计及标准对应条目判断 |
| 焊缝形状偏差 | 咬边、焊缝余高异常、焊趾过渡不良等 | 核查几何尺寸、位置和相应质量限值 |
| 尺寸及形状不规则 | 角焊缝尺寸不足、错边或焊缝不对称 | 根据接头形式和具体条目开展评定 |
缺陷评定原则
ISO 5817规定的限值与不连续的实际尺寸及特征有关。评定时应根据标准条目核查相关尺寸、长度、分布及焊缝几何参数,并区分单个不连续与多个不连续同时出现的情况。对于相邻不连续、成组不连续或不同类型不连续集中出现的情形,应依据标准中相应规则处理,不能只逐个检查后忽略其组合影响。
不同类型不连续通常需要分别评定;当同一截面存在多种不连续时,还应考虑标准对多重不连续的规定。标准限值对应的是规定条件下的焊接制造质量要求,不能脱离焊缝类型、材料厚度及适用条款直接套用。若涉及承受疲劳作用的焊缝,还应关注疲劳相关要求,不宜只依据一般静载条件下的质量等级作出判断。
检测方法与验收
ISO 5817直接适用于焊缝的目视检查及相应不连续的质量评定,但不详细规定超声检测、射线检测、磁粉检测和渗透检测的具体实施方法。对于需要采用无损检测的焊缝,应根据材料、接头形式、检测目的和项目要求选择适用方法,并结合ISO 17635及相应检测方法标准确定检测技术和验收依据。
目视检查可以识别可见的表面不连续和几何偏差,但不能据此排除所有内部缺陷。超声或射线检测发现的指示,也不能在未明确对应评定标准的情况下直接转换为ISO 5817的质量等级。应先确认检测方法及其验收标准,再按适用规则评定检测结果,避免将焊缝制造质量等级、无损检测验收等级和结构承载能力混为一谈。
工程应用
在钢结构制造和安装过程中,质量等级应在设计或技术文件中明确,并传递至焊接施工、检验和验收环节。检查人员应核对焊缝编号、接头形式、焊缝尺寸及采用的质量等级,确保检查依据一致。若图纸、合同和检验文件对质量等级的规定不一致,应先澄清适用要求,不宜自行选择较宽松的等级进行验收。
对于既有钢结构焊缝发现的裂纹、咬边、未熔合或其他不连续,还需考虑结构用途、受力状态、缺陷位置及发展情况。ISO 5817可用于理解规定范围内的焊接接头质量要求,但不能单独作为既有结构安全鉴定的全部依据。涉及承载能力或疲劳安全问题时,应结合现场检测、结构计算及适用的评估标准进行综合判断。
实施流程
- 确认项目采用的ISO 5817版本、焊缝类型及质量等级。
- 收集设计图纸、焊接符号、接头尺寸和相关质量要求。
- 根据焊缝情况确定目视检查及必要的无损检测方法。
- 识别不连续类型,测量相关尺寸并核对标准对应条目。
- 依据指定质量等级评定单项及多重不连续,必要时开展补充检测。
- 整理检查范围、评定依据、缺陷记录及验收结论,确保资料可追溯。
关于广州德恺检测
广州德恺检测面向钢结构及承重结构相关检测需求,可结合项目条件开展焊缝外观检查、焊缝尺寸核查及相关无损检测技术分析。针对ISO 5817相关项目,应明确采用版本、焊缝类别和质量等级,并根据不连续类型选择适用的检查与评定依据,区分焊接接头质量评定与结构安全评价,为钢结构焊接质量核查提供技术支持。
欢迎咨询资深专业工程师,获取钢结构焊接接头质量检测与缺陷评定的专属方案。