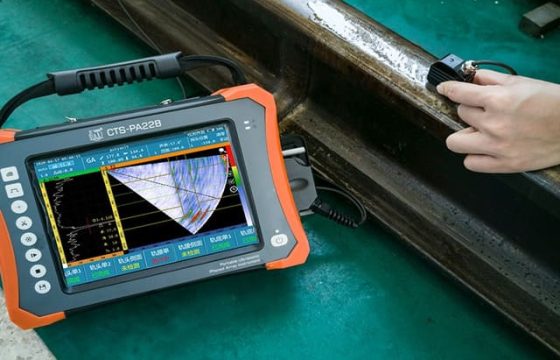
超声波检测是钢结构焊缝内部质量检查的重要方法,可通过声波在材料中的传播与反射特征,识别符合检测条件的不连续指示。ISO 17640对金属材料熔焊接头的手动超声波检测技术、检测等级及评定方法作出规定,为焊缝检测方案制定和检测实施提供技术依据。正确应用该标准,需要同时考虑焊缝形式、母材特性、厚度、检测条件及项目规定的验收要求。
标准介绍
ISO 17640的英文名称为《Non-destructive testing of welds — Ultrasonic testing — Techniques, testing levels, and assessment》,中文可译为《焊缝无损检测——超声波检测——技术、检测等级和评定》。现行已发布版本为ISO 17640:2018,由国际标准化组织(ISO)发布。该版本于2023年复审确认继续有效,目前已有新版草案ISO/DIS 17640进入制定程序,但草案尚不等同于正式发布的国际标准。
标准主要规定手动超声波检测的技术要求、检测等级及不连续评定方式,并涉及检测设备、探头参数、检测范围、检测实施和报告等内容。实际应用时,应确认项目指定版本,并结合ISO 17635、ISO 11666等相关标准以及合同和设计文件确定具体检测及验收要求。
适用范围
ISO 17640:2018主要适用于厚度不小于8 mm、超声衰减较低的金属材料熔焊接头手动超声波检测,典型对象为母材和焊缝金属均为铁素体材料的全熔透焊接接头。标准规定的常规检测温度范围为0 ℃至60 ℃。
对于非铁素体材料、部分熔透焊缝、自动化检测或超出规定温度范围的检测,应依据标准要求采用D级检测条件,并由项目规范明确。不能仅因焊缝具备超声检测条件,就直接认定标准中的常规技术适用于该接头。钢结构梁柱节点、钢板对接焊缝及其他工程焊缝是否适用,仍需结合材料、厚度、接头几何及项目技术要求判断。
检测前准备
检测前应明确检测对象、焊缝位置、接头形式、母材类型、厚度、制造或运行阶段,以及项目规定的检测范围和验收等级。还需确定参考灵敏度设定方法、不连续评定方法、检测等级、横向不连续检测要求,以及是否需要书面检测程序。上述事项应在检测开始前得到确认,避免检测完成后才发现评定依据不明确。
检测人员应具备与任务相适应的资格和能力,设备及探头应满足适用标准的要求。检测前还应检查焊缝表面及探头移动区域,确认耦合条件、检测可达性和扫查空间。若接头两侧厚度不同,应按标准相关规定确定厚度基准;对于曲面扫查表面,还需考虑探头与表面的适配情况。
主要检测要求
| 检测环节 | 主要内容 | 技术关注点 |
| 设备与探头 | 检测设备、探头参数及耦合介质 | 确认探头频率、入射角、尺寸及表面适配条件 |
| 灵敏度与声程 | 参考灵敏度设定及检测范围校准 | 按适用程序设定参考水平并处理必要的传输修正 |
| 检测范围 | 焊缝及规定检测体积的覆盖 | 结合接头几何和扫查位置确认覆盖情况 |
| 扫查实施 | 探头移动、声束覆盖及信号观察 | 按规定扫查路径检查目标区域 |
| 不连续定位 | 指示位置、长度及相关特征确定 | 记录定位依据,必要时采用补充扫查 |
| 结果评定 | 回波幅度、指示长度或特征与尺寸评估 | 采用项目指定的评定方法和验收依据 |
| 检测报告 | 检测范围、方法、指示及评定记录 | 确保记录可追溯并明确检测限制 |
检测过程中,应依据标准和检测程序控制探头移动、声束覆盖和信号评估。对于可能影响检出能力的接头形状、表面条件或材料声学特性,应采取适当措施,并在必要时说明检测局限。检测参数不能脱离实际接头条件机械套用,尤其需要关注焊缝根部、熔合线及其他可能存在不连续的区域。
检测等级
ISO 17640规定了A、B、C、D四个检测等级,分别对应不同的检测要求和不连续检出概率。A、B、C级的选择可参考标准附录A中的指导;D级用于特殊应用,只有在相关规范或技术文件明确规定时才能采用。检测等级的选择应考虑焊缝类型、检测目的、质量要求和实际条件,不能将某一等级直接理解为统一的焊缝质量等级。
检测等级与验收等级是不同概念。检测等级主要规定检测技术要求,验收等级则用于判断检测结果是否满足规定的接受准则。ISO 17640可结合不同评定方法进行不连续评估,例如主要依据指示长度与回波幅度,或通过探头移动方式对不连续进行特征分析和尺寸评估。具体采用哪种方法,应在检测前根据项目要求明确。
缺陷指示评定
超声检测中出现的回波指示并不必然代表不合格缺陷。评定时应结合指示位置、回波特征、长度、方向及接头结构判断其性质,并依据指定的评定方法和验收标准作出结论。对于需要进行特征识别或尺寸测定的指示,应采用适用的探头移动技术及相关评定规则,不能仅凭单一回波幅度判断焊缝质量。
ISO 17640主要规定检测技术和评定框架,不能替代项目采用的专门验收标准。对于适用范围内的焊缝,可根据项目要求结合ISO 11666等相关标准确定验收等级。若检测发现疑似裂纹、未熔合或其他重要不连续,应按规定进行进一步评估,并依据适用验收准则判定,而不是直接套用其他标准的限值。
实施流程
- 确认标准版本、焊缝类型、材料、厚度及项目规定的检测范围。
- 收集图纸、接头尺寸、母材信息和焊接资料,明确检测等级与验收依据。
- 检查设备、探头、人员资格及扫查条件,完成规定的设备设置和灵敏度校准。
- 按照适用检测程序实施扫查,确保目标检测体积得到充分覆盖。
- 对相关指示进行定位、记录和评定,必要时开展补充扫查或特征分析。
- 依据项目验收标准形成检测报告,明确检测范围、评定依据和必要的限制说明。
关于广州德恺检测
广州德恺检测面向钢结构及承重结构相关检测需求,可结合项目条件开展焊缝质量检查及相关技术分析。对于超声波检测项目,应根据母材类型、焊缝形式、厚度和现场可达性确定检测方案,并明确采用的标准版本、检测等级和验收依据,避免混淆检测技术要求与最终验收条件,为钢结构焊接质量判断提供必要的技术支持。
欢迎咨询资深专业工程师,获取钢结构焊缝超声波检测的专属方案。