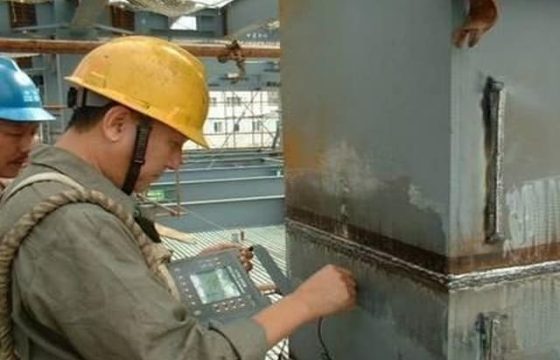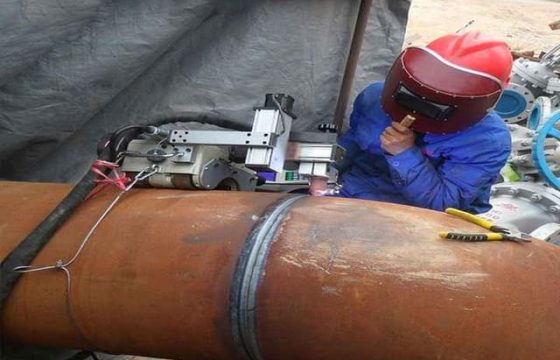
焊缝射线检测RT是通过射线穿透焊接接头并形成影像,检查焊缝内部不连续的无损检测方法。在钢结构、承重构件及其他金属焊接件检测中,可根据构件厚度、接头形式和质量要求,采用适宜的射线检测技术,辅助识别内部气孔、夹渣等缺陷。
检测原理
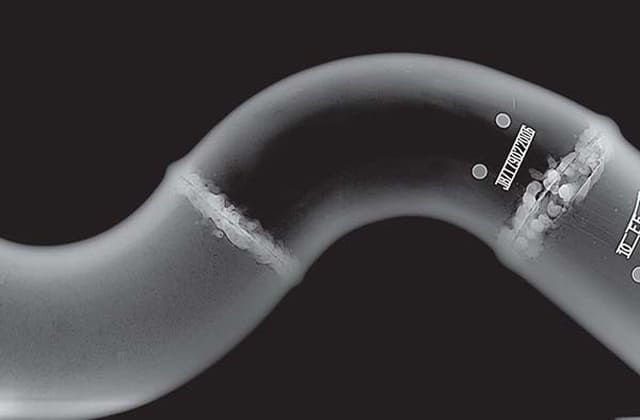
射线检测利用X射线或伽马射线穿透被检工件时的衰减差异形成影像。射线穿过焊缝及母材后,因材料厚度、密度和内部结构不同,透射强度会发生变化,并通过胶片或数字成像系统形成影像。检测人员依据影像中的灰度、形态、尺寸及分布特征,识别可能存在的内部不连续。
RT是Radiographic Testing的缩写,即射线检测。常见技术包括采用射线胶片成像的传统射线照相检测,以及采用数字探测器成像的数字射线检测。不同技术在成像介质、图像处理、质量控制和操作要求方面有所区别,具体方式应根据适用标准、构件条件和项目要求确定。射线检测对部分体积型缺陷具有较好的显示能力,但对裂纹、未熔合等具有明显方向性的缺陷,检出效果可能受到缺陷方向与射线投照方向关系的影响。
适用范围
焊缝射线检测适用于具备合理射线透照条件、能够形成有效影像的金属焊接接头。对于钢结构中的对接焊缝及其他符合检测要求的焊接部位,可结合接头形式、材料厚度、焊缝可达性和验收要求确定检测范围。具体是否采用RT,应依据设计文件、相关标准或项目技术协议判断,不能仅凭构件属于承重结构便认定必须实施射线检测。
该方法可用于发现一定条件下的气孔、夹渣及其他内部不连续,也可显示部分裂纹和未熔合,但不能保证检出所有类型、所有方向和所有尺寸的缺陷。对于厚度较大、结构复杂或射线透照条件受限的部位,应评估成像质量及检测可行性,必要时结合超声检测等其他方法。射线检测主要针对被透照区域,不能据此推定未检测区域的焊缝质量。
应用场景
- 钢结构对接焊缝:根据设计和验收要求,对适用的对接接头开展内部质量检测。
- 承重钢构件焊接部位:用于需要检查内部不连续且具备射线透照条件的焊缝。
- 货架及仓储钢结构:针对符合检测条件的焊接连接部位,依据项目要求确定是否采用射线检测。
- 压力或管状金属焊接件:在相应产品标准和检测规范允许的情况下,用于检查适用焊接接头的内部质量。
- 焊接工艺质量检查:用于产品制造、工程施工或维修焊接中的指定部位检测,具体范围由适用技术文件确定。
检测项目
| 检测项目 | 主要检查内容 | 技术说明 |
|---|---|---|
| 气孔 | 观察影像中点状或近似圆形的异常显示及其分布。 | 显示特征与气孔的形态、尺寸及透照条件有关。 |
| 夹渣 | 检查焊缝影像中条状、不规则或其他疑似夹杂物显示。 | 需结合影像特征及适用评定规则进行识别。 |
| 未焊透 | 检查可能反映焊缝根部未充分熔透的影像特征。 | 显示能力受接头结构、根部形态和透照布置影响。 |
| 未熔合 | 观察焊缝内部可能存在的局部结合不良显示。 | 方向性较强的缺陷可能因投照方向不利而难以显示。 |
| 裂纹 | 检查可能呈细长线状或其他异常形态的影像显示。 | 细小裂纹的检出受缺陷方向、尺寸及成像条件影响。 |
| 其他内部不连续 | 观察焊缝及透照区域内的异常影像特征。 | 具体识别范围依据检测技术、影像质量及适用标准确定。 |
执行标准
| 标准编号 | 标准名称 | 具体条款及规定内容 |
|---|---|---|
| GB/T 3323.1-2019 | 《焊缝无损检测 射线检测 第1部分:X和伽玛射线的胶片技术》 | 第1章“范围”规定金属材料熔化焊焊接接头的射线检测技术,适用于板、管及其他焊接接头的射线检测。该部分规定胶片技术,不包含焊接接头射线检测的验收等级。 |
| GB 50205-2020 | 《钢结构工程施工质量验收标准》 | 第5.2.4条规定设计要求的一、二级焊缝应进行内部缺陷无损检测,具体质量等级和检测要求按表5.2.4执行。第5.2.5条规定焊缝内部缺陷无损检测要求,并明确在不能采用超声波探伤或对其检测结果有疑义时,可采用射线检测验证;射线检测技术应符合GB/T 3323.1或GB/T 3323.2,缺陷评定等级应符合GB 50661的规定。 |
检测条件
实施射线检测前,需要结合焊缝位置、接头形式、材料厚度及现场空间条件,确认射线源、工件和成像介质之间能够形成适宜的透照布置。对于结构复杂、焊缝交叉或存在遮挡的部位,应评估透照方向是否能够满足检测要求,避免因几何条件不合适而影响缺陷显示。
检测区域还应具备符合要求的安全防护条件。射线作业涉及电离辐射,应根据射线源类型、作业环境及相关辐射安全规定设置警戒区域、采取防护措施,并由具备相应条件的人员按规定实施。现场空间受限或无法满足辐射安全要求时,应重新评估检测安排及替代方法。
透照方式
射线检测的透照方式需要根据焊缝结构、射线源与成像介质的布置空间以及检测覆盖范围确定。常见布置包括单壁透照和双壁透照等,具体选择取决于工件几何形状、射线可达性及适用技术标准。对于管状或封闭结构,还需结合直径、壁厚和接头位置判断可采用的透照方式,不能将某一种布置方式直接套用于所有焊接接头。
透照方向与缺陷的空间取向会影响影像显示。对于气孔、夹渣等体积型不连续,射线照相通常具有较好的显示条件;对于细长裂纹或未熔合等方向性缺陷,如果缺陷面与射线方向的相对关系不利,可能难以形成清晰显示。因此,制定检测方案时应考虑缺陷类型、预期位置、接头形态及成像要求,必要时依据适用标准采用多个透照方向,以提高目标区域的检出能力。
实施流程
- 确认检测要求:了解焊缝类型、检测范围、质量等级及适用标准,确定射线检测的实施条件。
- 现场准备:检查被检区域的可达性,确认焊缝标识、表面状态及辐射安全防护安排。
- 制定透照方案:根据构件厚度、接头形式和成像要求确定射线源、透照方向及成像方式。
- 实施射线透照:按照适用的检测程序完成透照操作,并控制相关技术条件,确保影像质量满足要求。
- 影像检查:采用胶片或数字成像方式获取影像,在符合要求的观察条件下识别焊缝内部不连续的显示特征。
- 依据标准评定:按照适用的技术标准及项目验收要求,对影像显示进行识别和评定,明确相应的评定依据。
关于广州德恺检测
广州德恺检测面向货架、钢结构及承重安全检测相关需求,关注焊接构件质量检查、焊缝无损检测与结构检测服务。针对焊缝射线检测RT,可结合构件材质、接头形式、焊缝位置、检测范围及项目技术要求,分析射线检测的适用性,明确透照布置、成像方式及实施条件,并依据适用标准和项目约定确定检测方案。对于射线透照条件受限或缺陷类型不适合单一方法检测的情况,可根据实际需求评估其他无损检测方法,确保检测方式与目标相匹配。
欢迎咨询专业工程师,获取焊缝射线检测RT方案。