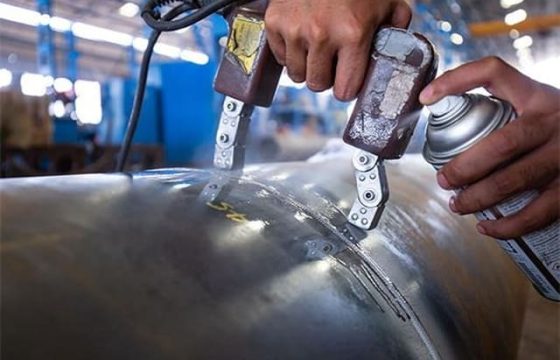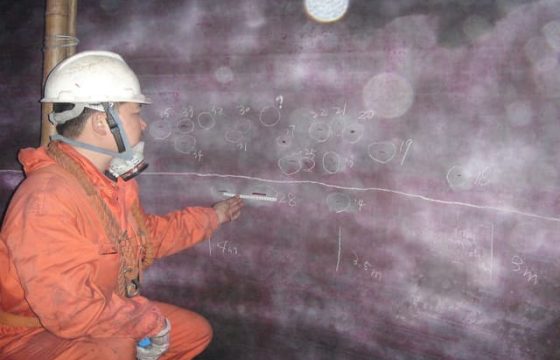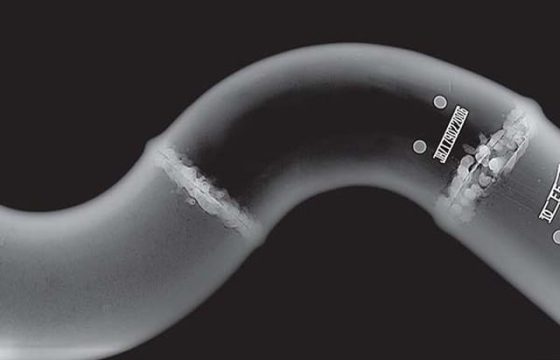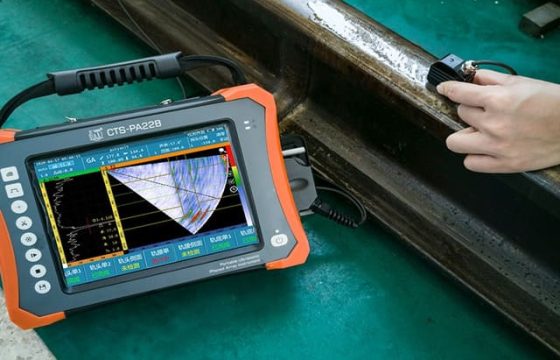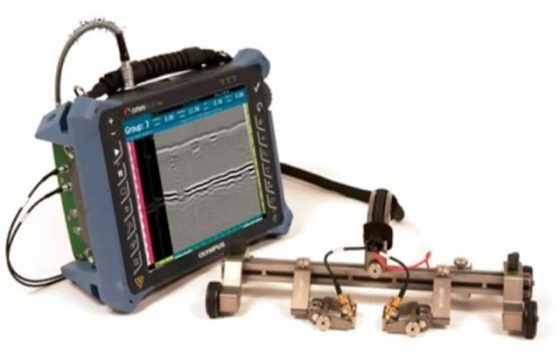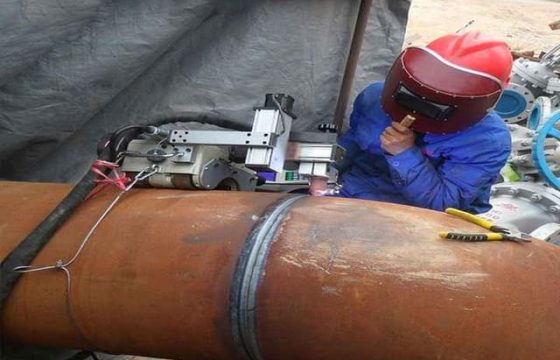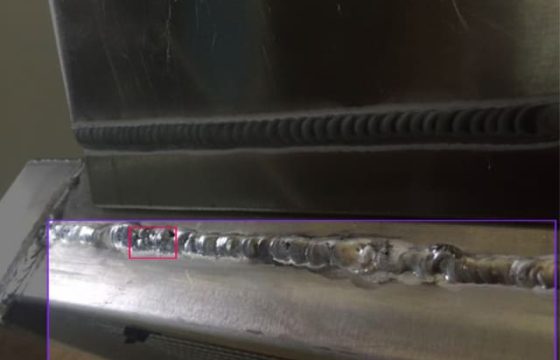
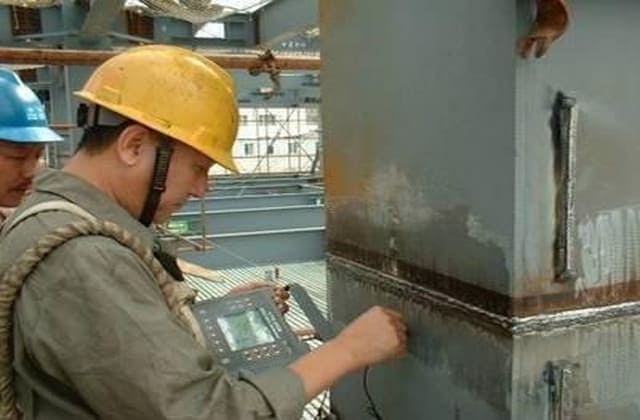
钢结构焊缝超声波检测(UT)是一种利用超声波探查焊缝内部缺陷的无损检测方法。检测时,超声波由探头进入被检材料,在焊缝内部遇到缺陷或界面后产生反射信号,检测人员通过分析相关信号,判断是否存在需要进一步评定的异常。该方法常用于适用钢结构焊接接头的内部质量检测,具体检测范围与评定要求应结合接头形式、材料厚度及适用标准确定。
检测原理
超声波检测通常通过探头向材料内部发射超声波,并接收传播过程中产生的反射信号。当声束遇到裂纹、未熔合、夹渣等不连续部位时,可能形成与正常材料区域不同的回波。检测人员结合回波位置、幅度、传播时间及扫查位置等信息,对相关指示进行分析和定位。
检测效果受材料声学特性、焊缝几何形状、表面条件、探头类型、声束方向及检测人员操作等因素影响。对于结构复杂、厚度较小或接头形式不适合常规超声检测的部位,应根据适用标准与实际条件判断方法的适用性,必要时考虑其他无损检测方法。
适用范围
- 符合相应标准适用条件的钢结构对接焊缝。
- 钢结构制造、安装过程中需要进行内部质量检查的焊接接头。
- 厂房、钢平台及其他钢结构中具备超声检测条件的焊缝。
- 既有钢结构焊缝质量复查或针对性缺陷检测。
- 工程验收、质量核查或专项检测中明确要求采用超声波检测的焊接部位。
应用场景
| 应用场景 | 检测关注点 |
|---|---|
| 钢结构制造 | 根据焊接接头形式和质量要求,检查适用焊缝的内部不连续情况。 |
| 钢结构安装 | 对现场焊接接头开展内部质量检测,核查检测条件与技术要求是否匹配。 |
| 厂房及钢平台 | 针对主要受力构件的适用焊缝开展检测,重点关注内部缺陷指示。 |
| 既有结构复查 | 针对存在质量疑问或需要复核的焊缝进行检测,结合实际状况确定范围。 |
| 专项质量检查 | 按项目要求对指定焊缝进行超声检测,并依据适用标准评定。 |
检测项目
| 检测项目 | 主要内容 |
|---|---|
| 检测条件核查 | 确认母材材质、厚度、接头形式、焊缝位置及表面条件是否满足所采用方法的要求。 |
| 焊缝内部缺陷探查 | 通过超声波扫查识别可能存在的裂纹、未熔合、未焊透及夹渣等内部不连续指示,具体可检出性受缺陷方向和检测条件影响。 |
| 缺陷定位 | 结合探头位置、声程及回波信息,分析相关指示在焊缝中的位置。 |
| 指示特征分析 | 依据适用检测技术要求,分析指示的回波特征及相关参数,为后续评定提供依据。 |
| 检测覆盖范围核查 | 核对焊缝可达性、扫查区域及检测覆盖情况,明确未能有效检测的区域与限制。 |
| 质量评定 | 按照项目适用的标准和验收要求,对相关检测指示进行评定,不将所有回波异常直接等同于不合格缺陷。 |
执行标准
| 标准名称 | 对应内容 |
|---|---|
| GB/T 11345-2023《焊缝无损检测 超声检测 技术、检测等级和评定》 | 规定适用范围内焊接接头手工超声检测的技术、检测等级及缺欠评定要求,主要适用于母材厚度不小于8 mm的铁素体钢全熔透焊缝,具体适用条件应按标准确认。 |
| GB 50661-2011《钢结构焊接规范》 | 第8.1.7条涉及超声波检测的一般规定,包括检验等级与检验范围等要求;具体工程还应结合相应焊接接头类别及适用条文确定检测要求。 |
检测限制
超声波检测的适用性与焊缝厚度、接头形式、材料声学特性及检测面可达性有关。对于薄板焊缝、复杂节点、部分熔透焊缝以及几何反射较强的部位,常规检测技术可能受到限制,不能直接套用适用于常规全熔透对接焊缝的检测条件。
焊缝表面状态、母材内部不连续、构件曲率及焊缝余高等因素,也可能影响超声波传播和回波识别。若检测条件不足以覆盖目标区域,或检测指示难以准确判别,应明确检测局限,并根据工程要求考虑调整检测方案或采用其他适用的无损检测方法。
检测流程
- 确认检测要求:明确焊缝位置、接头形式、母材厚度、检测比例及质量评定依据。
- 核查检测条件:检查焊缝外观、检测面可达性及表面状态,确认所选技术适用。
- 选择检测工艺:依据适用标准确定检测等级、探头及扫查方式,并完成相应设备校准。
- 实施超声扫查:按照确定的检测工艺覆盖规定区域,识别并定位需要进一步评定的回波指示。
- 进行缺欠评定:结合适用标准规定的评定方法和验收要求,对检测指示进行分析。
- 确认检测覆盖情况:核对实际检测范围及受限部位,明确检测方法的适用边界。
关于广州德恺检测
广州德恺检测面向钢结构及相关工程提供检测技术服务,可根据焊接接头形式、构件厚度、检测位置和项目质量要求,确定钢结构焊缝超声波检测的适用范围与技术重点。针对钢结构厂房、钢平台及其他钢结构焊接接头,可结合现场检测条件和适用标准开展相应的无损检测,重点关注焊缝内部缺陷探查、指示定位及质量评定要求。
欢迎咨询专业工程师,获取钢结构焊缝超声波检测UT方案。