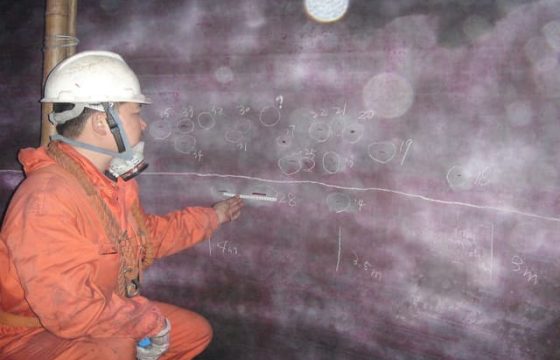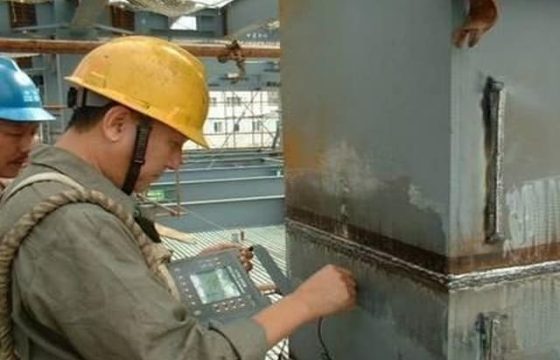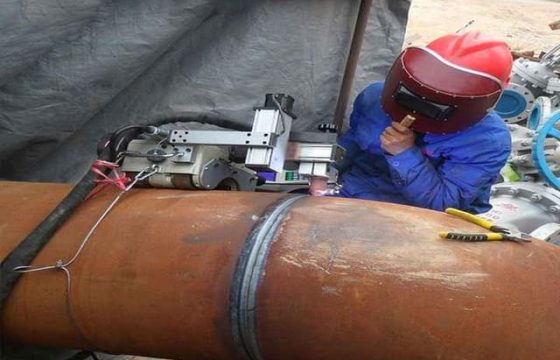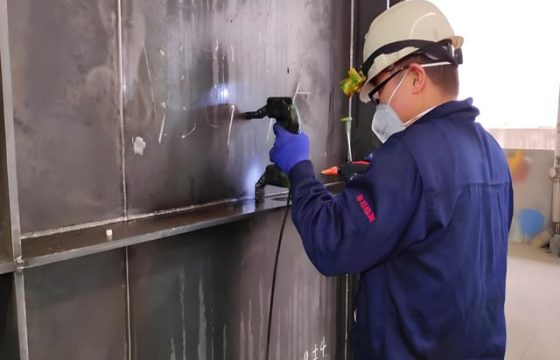
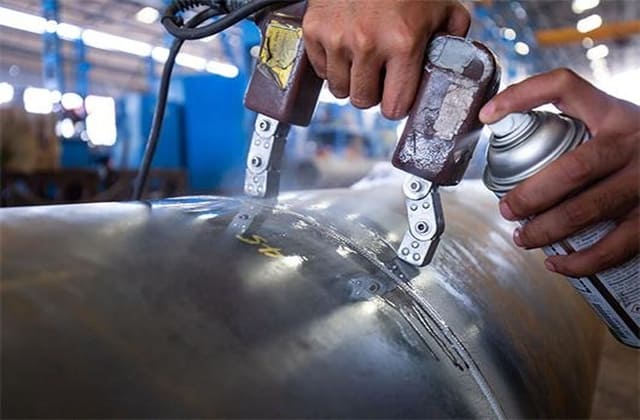
焊缝磁粉检测(MT)是利用铁磁性材料磁化后,缺陷处产生漏磁场并吸附磁粉形成磁痕的原理,检查焊缝表面及近表面不连续性的一种无损检测方法。该方法常用于钢结构焊缝裂纹等缺陷的检测,可应用于制造、安装及既有结构检查。检测范围和质量评定要求应根据材料性质、焊缝形式及项目适用标准确定。
检测原理
检测时,采用适当方式对铁磁性材料进行磁化。当焊缝或热影响区存在裂纹等不连续部位时,局部磁场可能发生畸变并形成漏磁场。施加干磁粉或磁悬液后,磁粉会在漏磁场附近聚集形成磁痕,检测人员通过观察磁痕的位置、形态及分布,识别需要进一步评定的缺陷指示。
磁粉检测对表面及近表面缺陷较为适用,检测能力受缺陷方向、磁化方向、材料磁性能、表面状态和检测条件影响。对于埋藏较深的内部缺陷,磁粉检测通常不能替代超声波检测等适用方法;必要时应结合接头特点选择其他无损检测技术。
适用范围
- 符合磁粉检测条件的铁磁性钢结构焊缝。
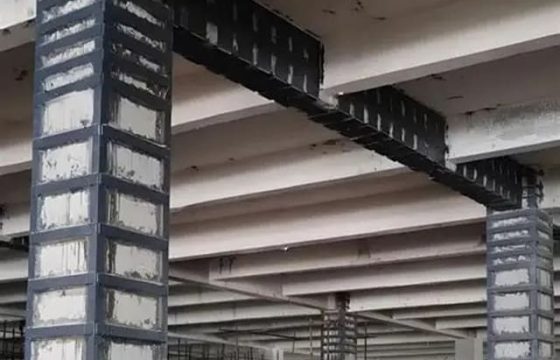
- 钢梁、钢柱、支撑及其他钢构件的焊接接头表面与近表面检查。
- 焊缝及热影响区的裂纹等不连续性检测。
- 钢结构制造、安装及既有结构检查中的焊缝质量核查。
- 需要对可疑焊缝部位进行针对性无损检测的项目。
应用场景
| 应用场景 | 检测关注点 |
|---|---|
| 钢结构制造 | 检查焊缝表面及近表面可能存在的裂纹等不连续性。 |
| 现场安装焊缝 | 结合焊缝位置、表面状态和可达性确定检测方式及覆盖范围。 |
| 钢结构节点 | 针对梁柱节点、支撑连接及其他适用焊接部位开展局部检查。 |
| 既有结构复查 | 对存在质量疑问或需要复核的焊缝进行针对性检测。 |
| 焊接修补部位 | 依据项目要求检查修补焊缝及相关区域的表面、近表面缺陷指示。 |
检测项目
| 检测项目 | 主要内容 |
|---|---|
| 检测条件核查 | 确认材料是否具有铁磁性,并核查焊缝位置、表面状态及检测区域的可达性。 |
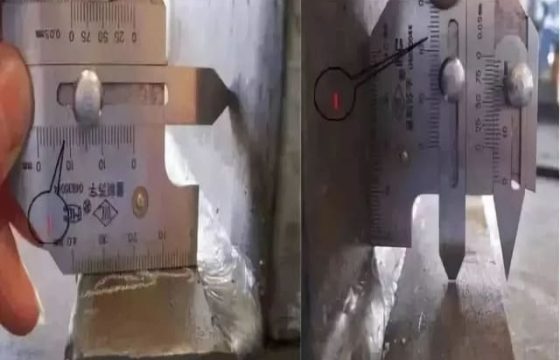
| 焊缝表面检查 | 检查焊缝及热影响区是否存在可见裂纹、表面不连续或其他影响检测的情况。 |
| 磁化与施加磁粉 | 根据焊缝形状、预期缺陷方向和检测要求选择适当磁化方式及检测介质。 |
| 磁痕观察 | 观察磁粉聚集形成的指示,识别可能与裂纹等不连续性相关的磁痕。 |
| 缺陷指示分析 | 结合磁痕形态、位置及检测条件,区分相关指示与可能由几何形状、表面状态等因素产生的非相关显示。 |
| 质量评定 | 依据适用的检测标准和项目验收要求,对相关显示进行评定。 |
执行标准
| 标准名称 | 对应内容 |
|---|---|
| GB/T 26951-2025《焊缝无损检测 磁粉检测》 | 现行焊缝磁粉检测标准,自2026年2月1日起实施,替代GB/T 26951-2011,规定焊缝磁粉检测的相关技术要求。 |
| GB/T 26952-2025《焊缝无损检测 磁粉检测 验收等级》 | 用于焊缝磁粉检测显示的验收等级评定,具体适用等级及验收要求应依据工程文件和相关标准确定。 |
| GB/T 15822.1-2024《无损检测 磁粉检测 第1部分:总则》 | 规定磁粉检测的一般原则,为检测方法选择、实施及相关技术要求提供通用依据。 |
检测限制
磁粉检测适用于铁磁性材料,不适用于铝、铜等非铁磁性材料。检测效果还受到缺陷方向与磁场方向关系的影响:当缺陷方向不利于形成明显漏磁场时,可能降低缺陷显示能力,因此应根据检测对象和预期缺陷特征选择适当的磁化方向及方式。
焊缝余高、咬边、表面粗糙、涂层及其他几何或表面因素,可能影响磁痕观察与显示判别。检测前应根据适用标准确认表面处理、观察条件及检测介质要求。若需要检查内部埋藏缺陷,应结合实际情况采用超声波检测或其他适用的无损检测方法。
检测流程
- 确认检测要求:明确焊缝位置、材料类型、检测范围、检测比例及适用的质量评定标准。
- 检查检测条件:核查材料磁性、焊缝表面状态、检测区域可达性及可能影响磁痕观察的因素。
- 确定检测方式:根据焊缝几何形状和预期缺陷方向选择磁化方法、磁化方向及适用检测介质。
- 实施磁粉检测:按照确定的工艺进行磁化、施加磁粉或磁悬液,并在规定条件下观察显示。
- 分析相关显示:对磁痕位置、形态及分布进行分析,必要时调整磁化方向或补充检测。
- 进行质量评定:依据适用标准及项目要求评定相关显示,并明确检测范围和方法限制。
关于广州德恺检测
广州德恺检测面向钢结构及相关工程提供检测技术服务,可结合焊缝类型、材料性质、检测位置及项目要求,明确磁粉检测的适用范围和技术重点。针对钢结构梁柱节点、支撑连接及其他适用焊接接头,可根据现场条件和相关标准开展针对性无损检测,重点关注表面及近表面缺陷指示的识别与评定,避免将磁粉检测能力与内部缺陷检测方法混淆。
欢迎咨询专业工程师,获取焊缝磁粉检测MT方案。