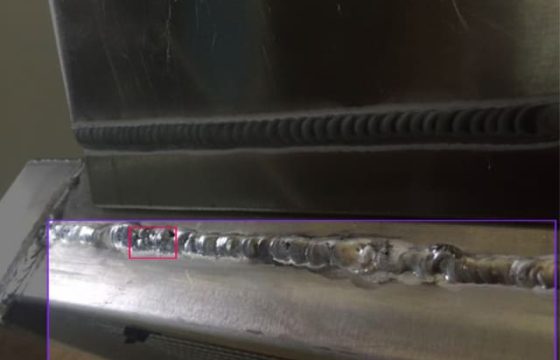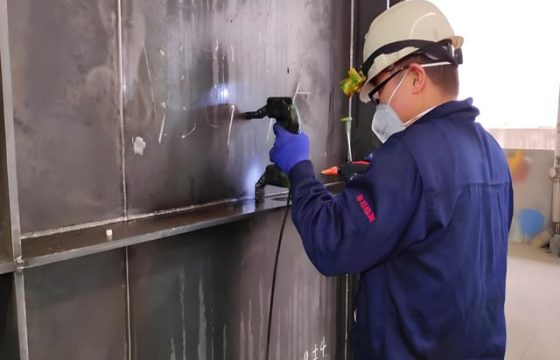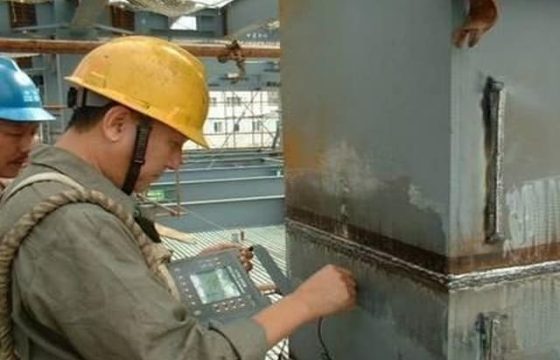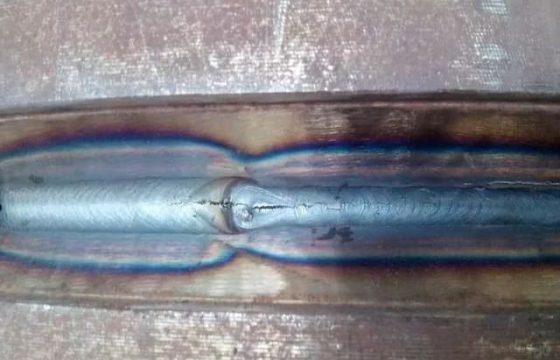
焊缝无损检测是钢结构焊接质量控制的重要环节,检测方法的选择、检测范围的确定以及结果的评定,都需要结合材料特性、焊缝形式、厚度和质量要求进行。ISO 17635为金属材料焊缝无损检测提供通用规则,帮助使用者建立检测方法与质量要求之间的对应关系。理解该标准,有助于合理制定钢结构焊缝检测方案,避免检测方法、检测技术与验收要求之间出现不匹配。
标准介绍
ISO 17635的英文名称为《Non-destructive testing of welds — General rules for metallic materials》,中文可译为《金属材料焊缝无损检测通用规则》。该标准由国际标准化组织(ISO)发布,现行版本为ISO 17635:2025,于2025年4月发布,取代ISO 17635:2016。标准主要规定焊缝无损检测方法选择、检测技术应用及验收等级确定的通用规则。
ISO 17635属于无损检测的通用指导标准,并不替代各检测方法的专用标准。实际检测时,还需根据所选方法引用相应技术标准,并结合产品标准、设计文件、合同要求及适用的验收规定确定具体条件。使用时应核对项目指定版本,不能将不同版本或不同标准中的检测等级、验收等级直接混用。
适用范围
ISO 17635适用于金属材料焊缝无损检测方法的选择及检测结果的质量控制评定。方法选择需要考虑质量要求、材料、焊缝厚度、焊接工艺和检测范围等因素。标准还涉及检测人员资格、检测组织、检测前文件准备、检测记录和报告等内容。
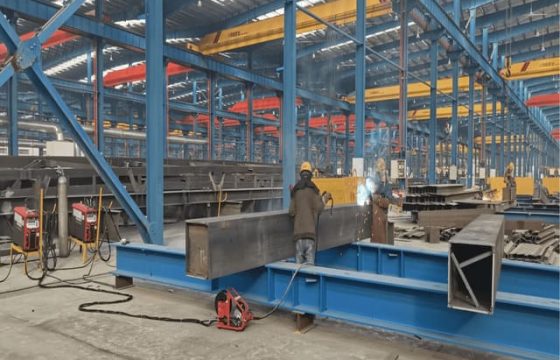
该标准可以为钢结构焊缝、金属构件焊接接头及其他适用金属焊接产品的检测方案提供通用依据,但不能单独确定所有项目的具体检测比例和缺陷限值。对于仓储货架、钢结构平台、厂房钢构件等工程,应先确认设计文件和项目规范的要求,再选择适用的检测方法及验收依据。
检测方法选择
ISO 17635强调,检测方法应与焊缝形式、材料特征、厚度及质量要求相匹配。不同检测方法对缺陷类型、位置和方向的检出能力存在差异,因此不能仅根据检测设备是否可用来决定方法,也不能将某一种方法视为适用于所有焊接接头。
| 检测方法 | 主要用途 | 选择时的关注点 |
| 目视检测(VT) | 检查焊缝表面形貌、可见缺陷及焊缝尺寸 | 照明、可达性、表面状态和检查范围 |
| 超声检测(UT) | 检测适用焊缝内部的不连续 | 材料、厚度、接头形式及声束覆盖条件 |
| 射线检测(RT) | 通过射线影像检查适用焊缝内部缺陷 | 接头几何、厚度、辐射安全和影像质量 |
| 磁粉检测(MT) | 检测铁磁性材料表面及近表面不连续 | 材料磁性、表面状态和磁化方向 |
| 渗透检测(PT) | 检测非多孔材料表面开口缺陷 | 表面清洁度、缺陷开口情况和渗透条件 |
上述方法的适用性需要结合具体接头条件确认。对于全熔透对接接头、T形接头、未全熔透接头及角焊缝,方法选择和检测技术可能不同。应根据标准规定及项目要求确定适用方法,不宜直接将某类接头采用的检测方案套用于其他接头。
检测等级与验收
焊缝无损检测涉及检测技术等级与验收等级等不同概念。检测技术等级通常与检测方法的实施要求、技术复杂程度及检出能力有关;验收等级则用于判定检测结果是否满足规定的质量要求。两者作用不同,不能将检测等级直接等同于焊缝质量等级,也不能仅凭检测比例判断焊缝是否合格。
ISO 17635明确指出,无损检测验收等级不能直接解释为ISO 5817或ISO 10042规定的焊缝质量等级。相关验收等级与焊缝整体质量水平之间只存在一般性对应关系,并非每一种缺陷指示都能逐项直接换算。
因此,检测前应明确采用的验收标准、适用等级及评定规则。检测后应按照对应标准评估指示的性质、位置、尺寸和相关特征,不能将检测报告中出现的所有指示一概判为缺陷,也不能脱离适用验收准则直接作出合格或不合格判断。
检测前准备
检测前应明确检测对象、焊缝编号、接头形式、材料信息、检测范围及采用的标准版本。必要的技术文件应包括检测方案或书面程序、检测技术要求、验收依据以及与项目相关的图纸和焊接资料。检测人员应具备与所采用方法和工作任务相适应的资格,检测组织也应满足项目适用要求。
现场实施前,还需确认焊缝表面状态、检测可达性及相关安全条件是否满足所选方法的要求。若焊缝被涂层覆盖、存在明显污染或几何条件复杂,应评估其对检测实施和结果可靠性的影响,并根据适用标准采取相应措施。检测范围及抽检比例应依据项目文件和相关标准确定,不能将通用规则理解为统一的固定检测比例。
记录与报告
检测记录应能够追溯检测对象、采用方法、检测范围、执行依据及检测结果。根据项目要求,记录内容可包括焊缝位置、检测设备与技术参数、检测人员信息、指示位置和评定依据等。具体记录项目应符合适用的检测方法标准和项目文件要求。
检测报告应清晰区分检测发现、结果评定与最终结论,并说明采用的验收标准及适用条件。若因表面状态、结构遮挡或其他条件限制导致检测范围不足,应如实说明限制,必要时提出补充检测建议。对于需要返修的焊缝,还应根据项目要求确定返修部位的复检方法和范围,确保复检依据明确且具有可追溯性。
实施流程
- 确认焊缝类型、材料、厚度、项目质量要求及适用标准版本。
- 收集设计图纸、焊缝布置资料和相关焊接文件,明确检测对象与范围。
- 依据ISO 17635及适用的检测方法标准,确定检测方法、技术要求和验收依据。
- 检查检测条件、人员资格、设备状态及焊缝可达性,做好检测前准备。
- 按确定的方案实施检测,记录检测数据、指示位置及必要的现场信息。
- 按照适用验收标准评定结果,编制检测报告,并根据项目要求安排必要的复检。
关于广州德恺检测
广州德恺检测面向钢结构及承重结构相关检测需求,可结合工程实际情况,对焊缝外观、焊缝尺寸、焊接部位缺陷及相关结构连接状况开展技术分析。针对ISO 17635相关检测项目,应根据焊缝形式、材料、厚度和项目质量要求明确检测范围,合理选择适用方法,并区分通用规则、方法标准与验收依据,确保检测工作与项目实际要求相匹配。
欢迎咨询资深专业工程师,获取钢结构焊缝无损检测的专属方案。