钢结构厂房作为现代工业生产的主要载体,其结构完整性直接关系到人员安全与资产保护。在长期服役过程中,受荷载作用、温度变化、地基沉降及材料老化等多重因素影响,钢结构构件可能出现焊缝开裂、母材裂纹、梁柱变形等异常现象。这些表观缺陷若未及时识别与处置,可能引发局部失稳甚至整体坍塌事故。面对裂缝或变形问题,企业需建立快速响应机制,通过专业技术手段查明原因、评估风险并制定科学处置方案。
裂缝类型识别与成因分析
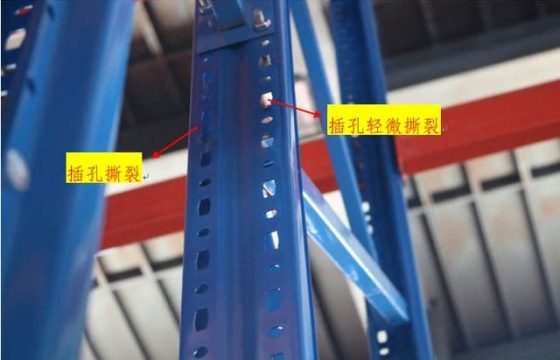
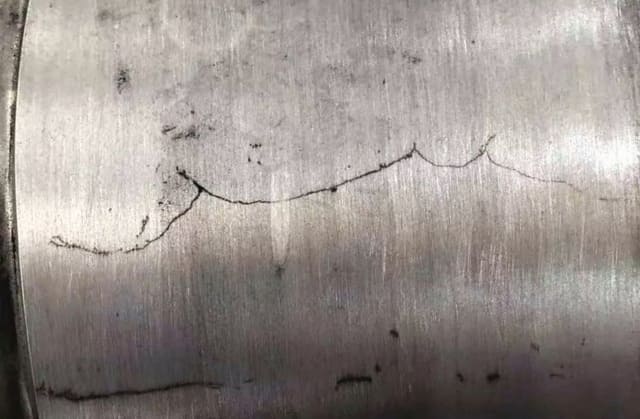
钢结构裂缝按产生机理可分为荷载型裂缝、温度型裂缝、焊接残余应力裂缝及腐蚀疲劳裂缝四大类。荷载型裂缝多出现在应力集中区域,如梁柱节点、吊挂点附近,通常沿主应力方向扩展,断面呈现脆性断裂特征。此类裂缝往往与超载使用、设计缺陷或连接构造不合理有关,需重点核查实际荷载是否超出设计值。
温度型裂缝常见于大跨度厂房或温差剧烈地区,由于钢材热胀冷缩受到约束而产生拉应力,当应力超过材料抗拉强度时即形成裂缝。这类裂缝多呈横向分布,宽度随温度变化而波动。焊接残余应力裂缝则源于焊接过程中不均匀加热冷却产生的内应力,多在焊后数小时至数天内出现,位置集中在焊缝热影响区。腐蚀疲劳裂缝是腐蚀环境与循环荷载共同作用的结果,具有隐蔽性强、扩展速度快的特点,需借助无损检测技术才能早期发现。
变形形式及其结构影响
钢结构变形主要表现为梁挠度过大、柱倾斜、节点错位及整体侧移等形式。梁挠度超标会降低楼板平整度,影响设备安装精度,严重时导致吊顶脱落或管道破裂。规范规定,主梁允许挠度通常为跨度的1/400至1/250,具体数值取决于使用功能要求。柱倾斜会改变荷载传递路径,产生附加弯矩,降低柱子稳定承载力。当倾斜率超过H/1000(H为柱高)时,需进行专项评估。
节点错位反映连接部位刚度退化或螺栓松动,可能导致内力重分布,使相邻构件承受额外荷载。整体侧移则与基础不均匀沉降、风荷载作用或抗震性能不足相关,过大的侧移角会影响围护结构完整性,造成墙体开裂、门窗变形。变形测量需采用高精度全站仪或激光水准仪,建立三维坐标监测网,获取各关键点的位移数据,通过对比设计值与实测值判断变形程度。
现场检测技术组合应用
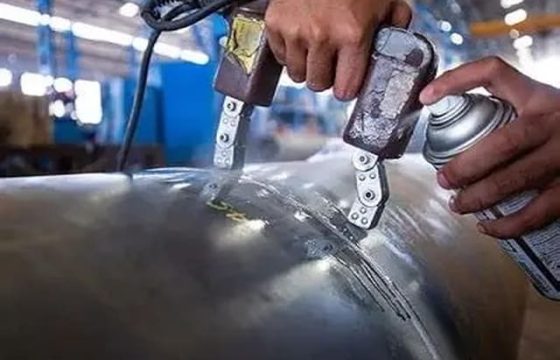
针对裂缝与变形的检测需采用多技术融合策略。目视检查是初步筛查的基础手段,借助放大镜、内窥镜等工具观察裂缝走向、宽度及深度,记录分布规律。超声波探伤可检测内部裂纹及未熔合缺陷,对厚度大于8mm的钢板检测效果显著,能够定位缺陷深度与长度。磁粉检测适用于表面及近表面裂纹识别,灵敏度高且操作便捷,特别适合焊缝质量检验。
对于变形测量,三维激光扫描技术能够快速获取整个厂房的点云数据,通过比对竣工图纸建立偏差模型,精确量化各部位变形量。应变片粘贴测试可实时监测构件在荷载作用下的应力变化,判断是否存在超应力状态。振动测试通过分析结构固有频率与阻尼比的变化,间接评估刚度退化程度。多种检测手段相互验证,可提高诊断结果的可靠性。
| 检测技术 | 检测对象 | 检测深度 | 适用场景 |
|---|---|---|---|
| 目视检查 | 表面裂缝、锈蚀 | 表面 | 初步筛查 |
| 超声波探伤 | 内部裂纹、夹渣 | 全厚度 | 厚板焊缝 |
| 磁粉检测 | 表面微裂纹 | 1-2mm | 焊缝质量 |
| 三维激光扫描 | 整体变形、错位 | 宏观尺度 | 大跨度结构 |
风险评估与分级处置原则
基于检测结果进行风险评估是制定处置方案的前提。行业通用做法是将结构安全性划分为A、B、C、D四个等级。A级表示结构完好,仅需常规维护;B级存在轻微缺陷,不影响正常使用,建议限期整改;C级存在明显安全隐患,需限制使用并进行加固处理;D级则表明结构处于危险状态,必须立即停止使用并采取紧急措施。
评估过程需综合考虑裂缝宽度、扩展速率、所处位置应力水平以及变形量与设计限值的比值。对于静止型裂缝且宽度小于0.3mm的情况,可采用封闭处理防止腐蚀介质侵入;对于活动型裂缝或宽度超过0.5mm的裂缝,需进行灌浆加固或焊接修补。变形处置则需区分弹性变形与塑性变形,前者可通过卸载恢复,后者则需采取矫正或更换构件措施。
修复加固技术方案选择
裂缝修复常用方法包括低压力注浆、焊接补强及粘贴碳纤维布。低压力注浆适用于宽度0.1-0.5mm的裂缝,采用环氧树脂或聚氨酯材料填充裂缝空隙,恢复构件连续性。焊接补强需先打磨清除裂纹尖端,开V型坡口后进行多层多道焊,焊后需进行热处理消除残余应力。碳纤维布粘贴法施工便捷,不增加截面尺寸,特别适用于空间受限场合,但需注意基材表面处理与胶粘剂固化条件。
变形矫正可采用火焰矫正、机械顶推或预应力张拉等技术。火焰矫正利用局部加热产生的收缩力抵消变形,适用于小型构件;机械顶推通过千斤顶施加反向力逐步校正,需控制加载速率避免二次损伤;预应力张拉则通过钢绞线施加拉力调整结构形态,适用于大跨度梁的挠度修正。加固方案选择需结合现场条件、工期要求及成本预算综合决策,必要时进行有限元模拟验证加固效果。
预防措施与长期监测机制
预防胜于治理,建立完善的预防体系可从源头减少裂缝与变形发生。设计阶段应优化节点构造,避免应力集中,合理设置温度伸缩缝。施工阶段需严格控制焊接工艺参数,执行焊前预热与焊后保温措施,确保安装精度符合规范要求。使用过程中应避免超载运行,定期清理屋面积雪积灰,保持排水系统畅通,防止积水腐蚀。
长期监测机制是保障结构安全的长效机制。建议在关键部位安装应变计、倾角仪及裂缝宽度计等传感器,构建物联网监测平台,实现数据实时采集与异常预警。定期开展全面检测,周期一般为3-5年,对于恶劣环境或重要设施可缩短至1-2年。建立结构健康档案,记录历次检测数据与维修历史,为寿命预测与维护决策提供数据支撑。
总结
钢结构厂房裂缝与变形问题的处置需要系统化思维与专业化技术支撑。从精准检测、科学评估到合理修复,每个环节都关乎结构安全与企业利益。建立预防为主、防治结合的管理体系,配合定期检测与及时维护,可有效延长厂房使用寿命,保障生产运营连续性与安全性。
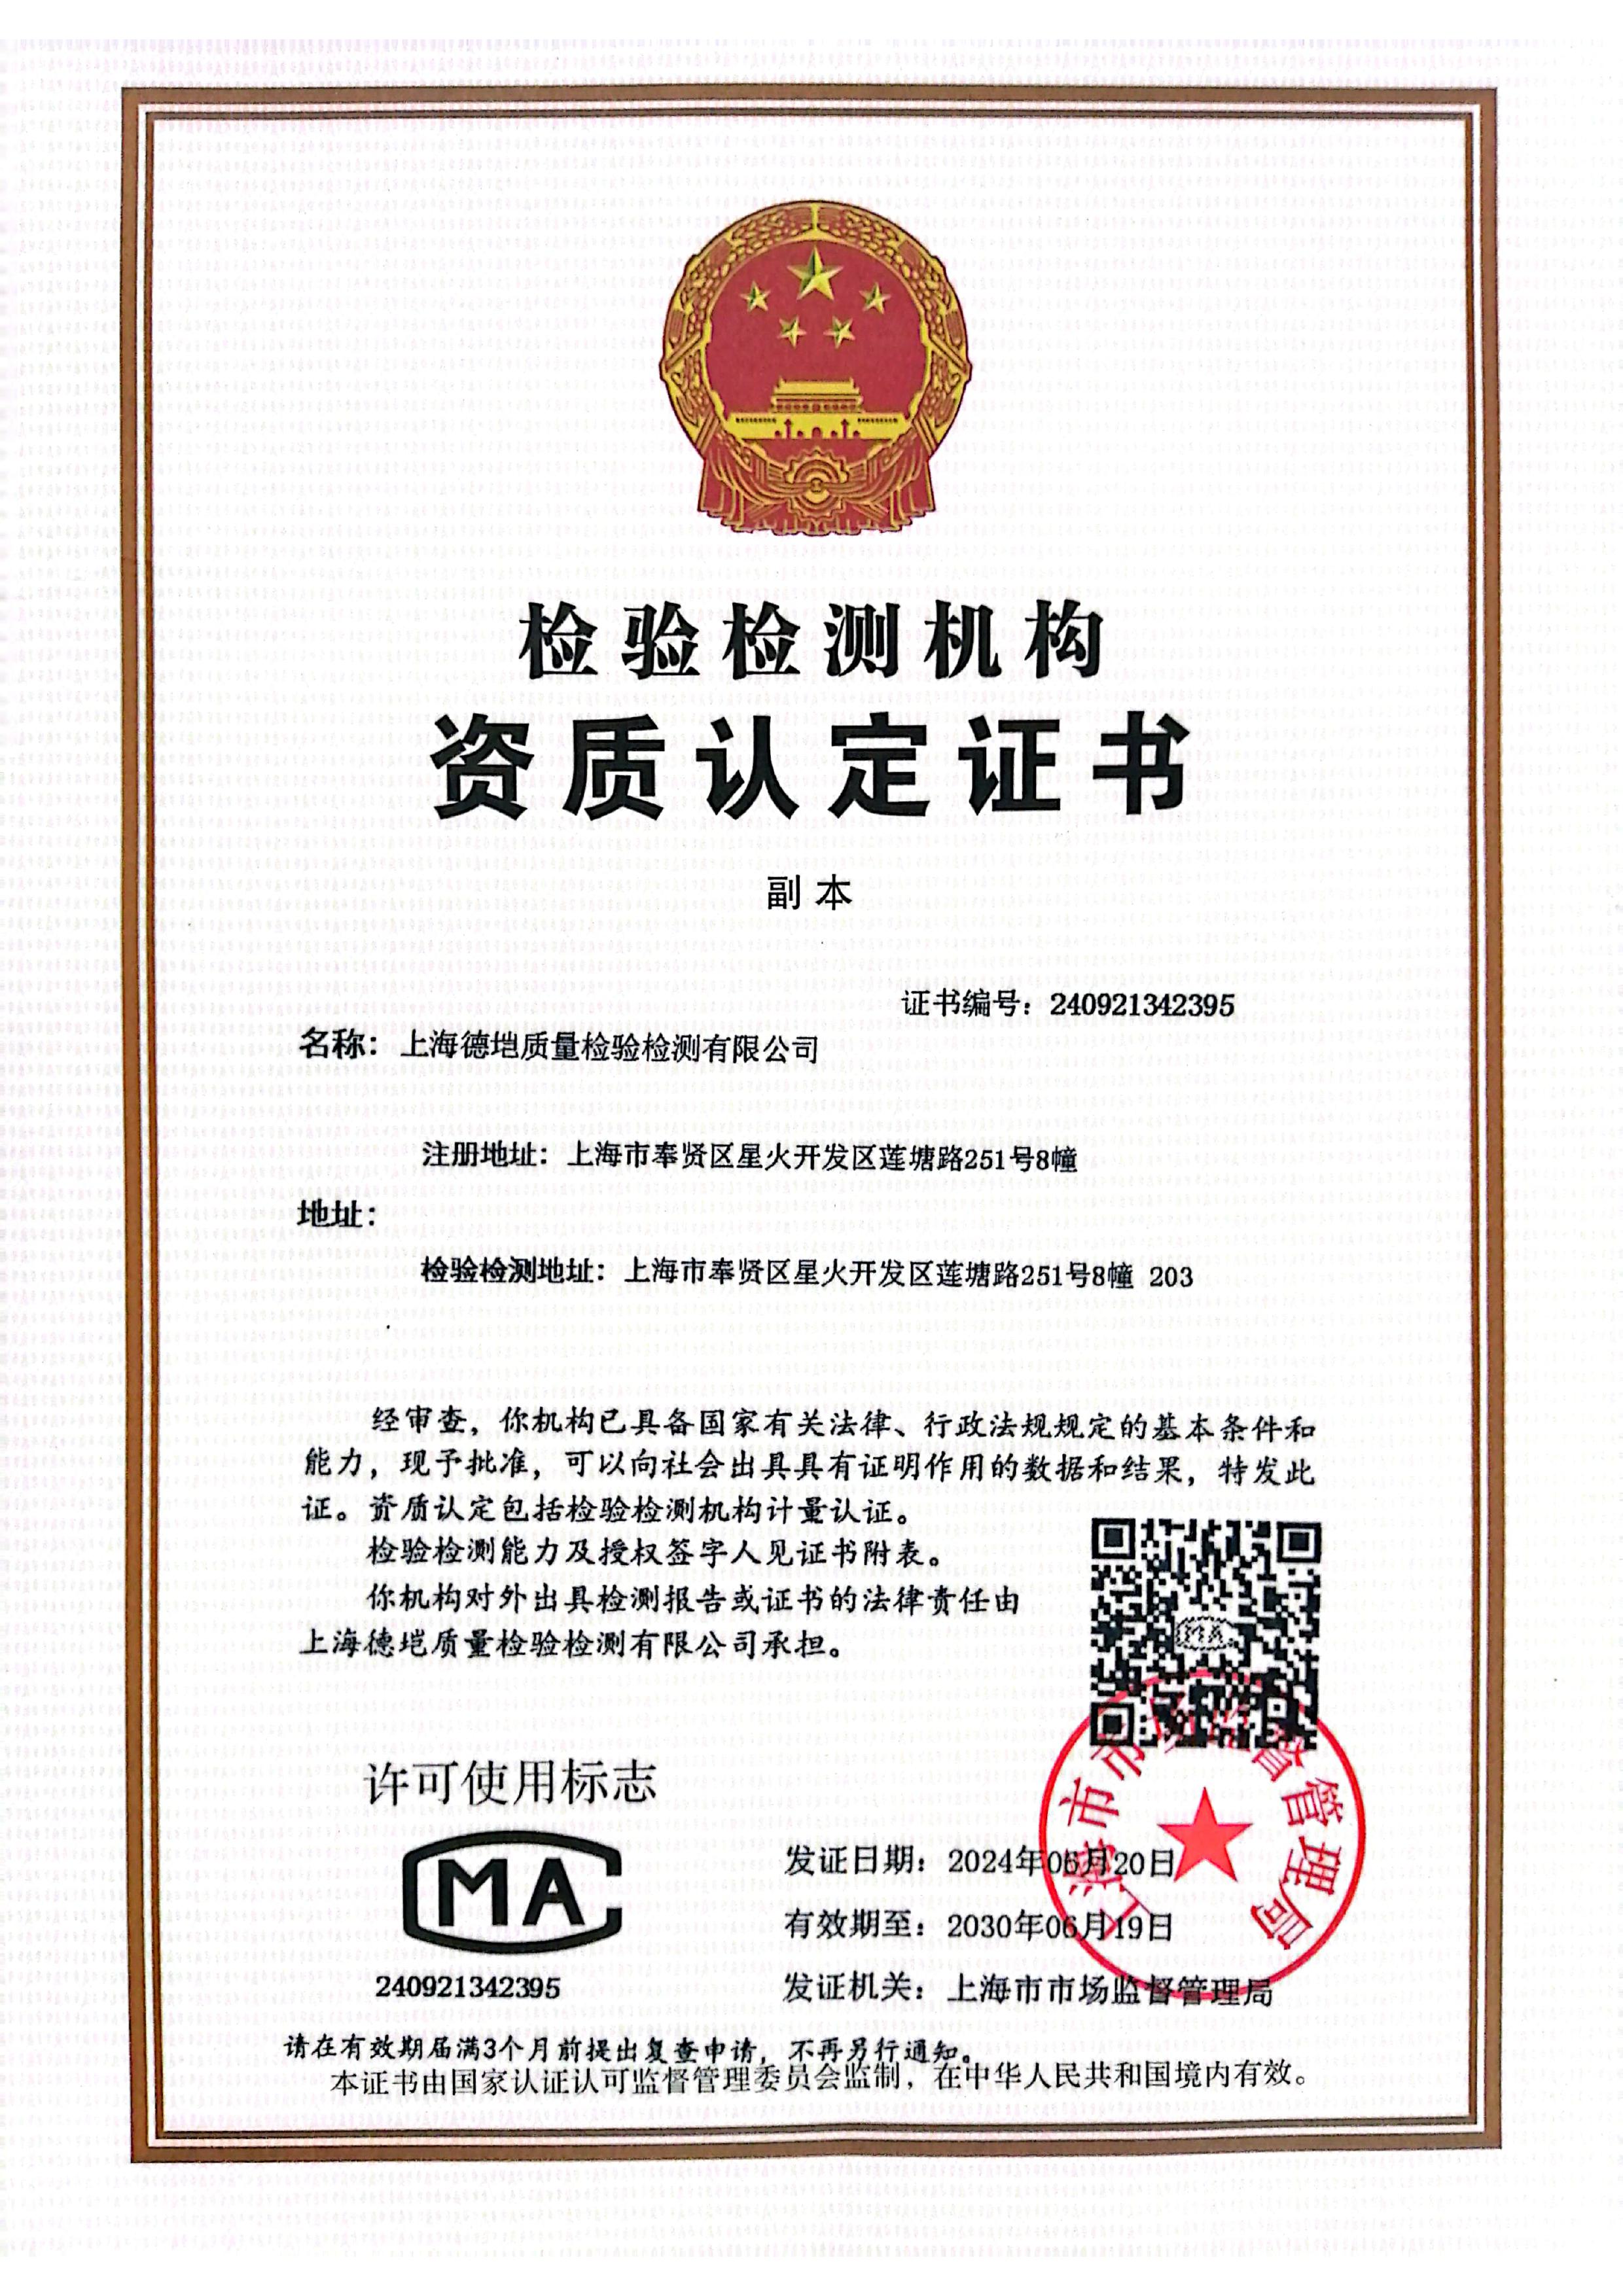
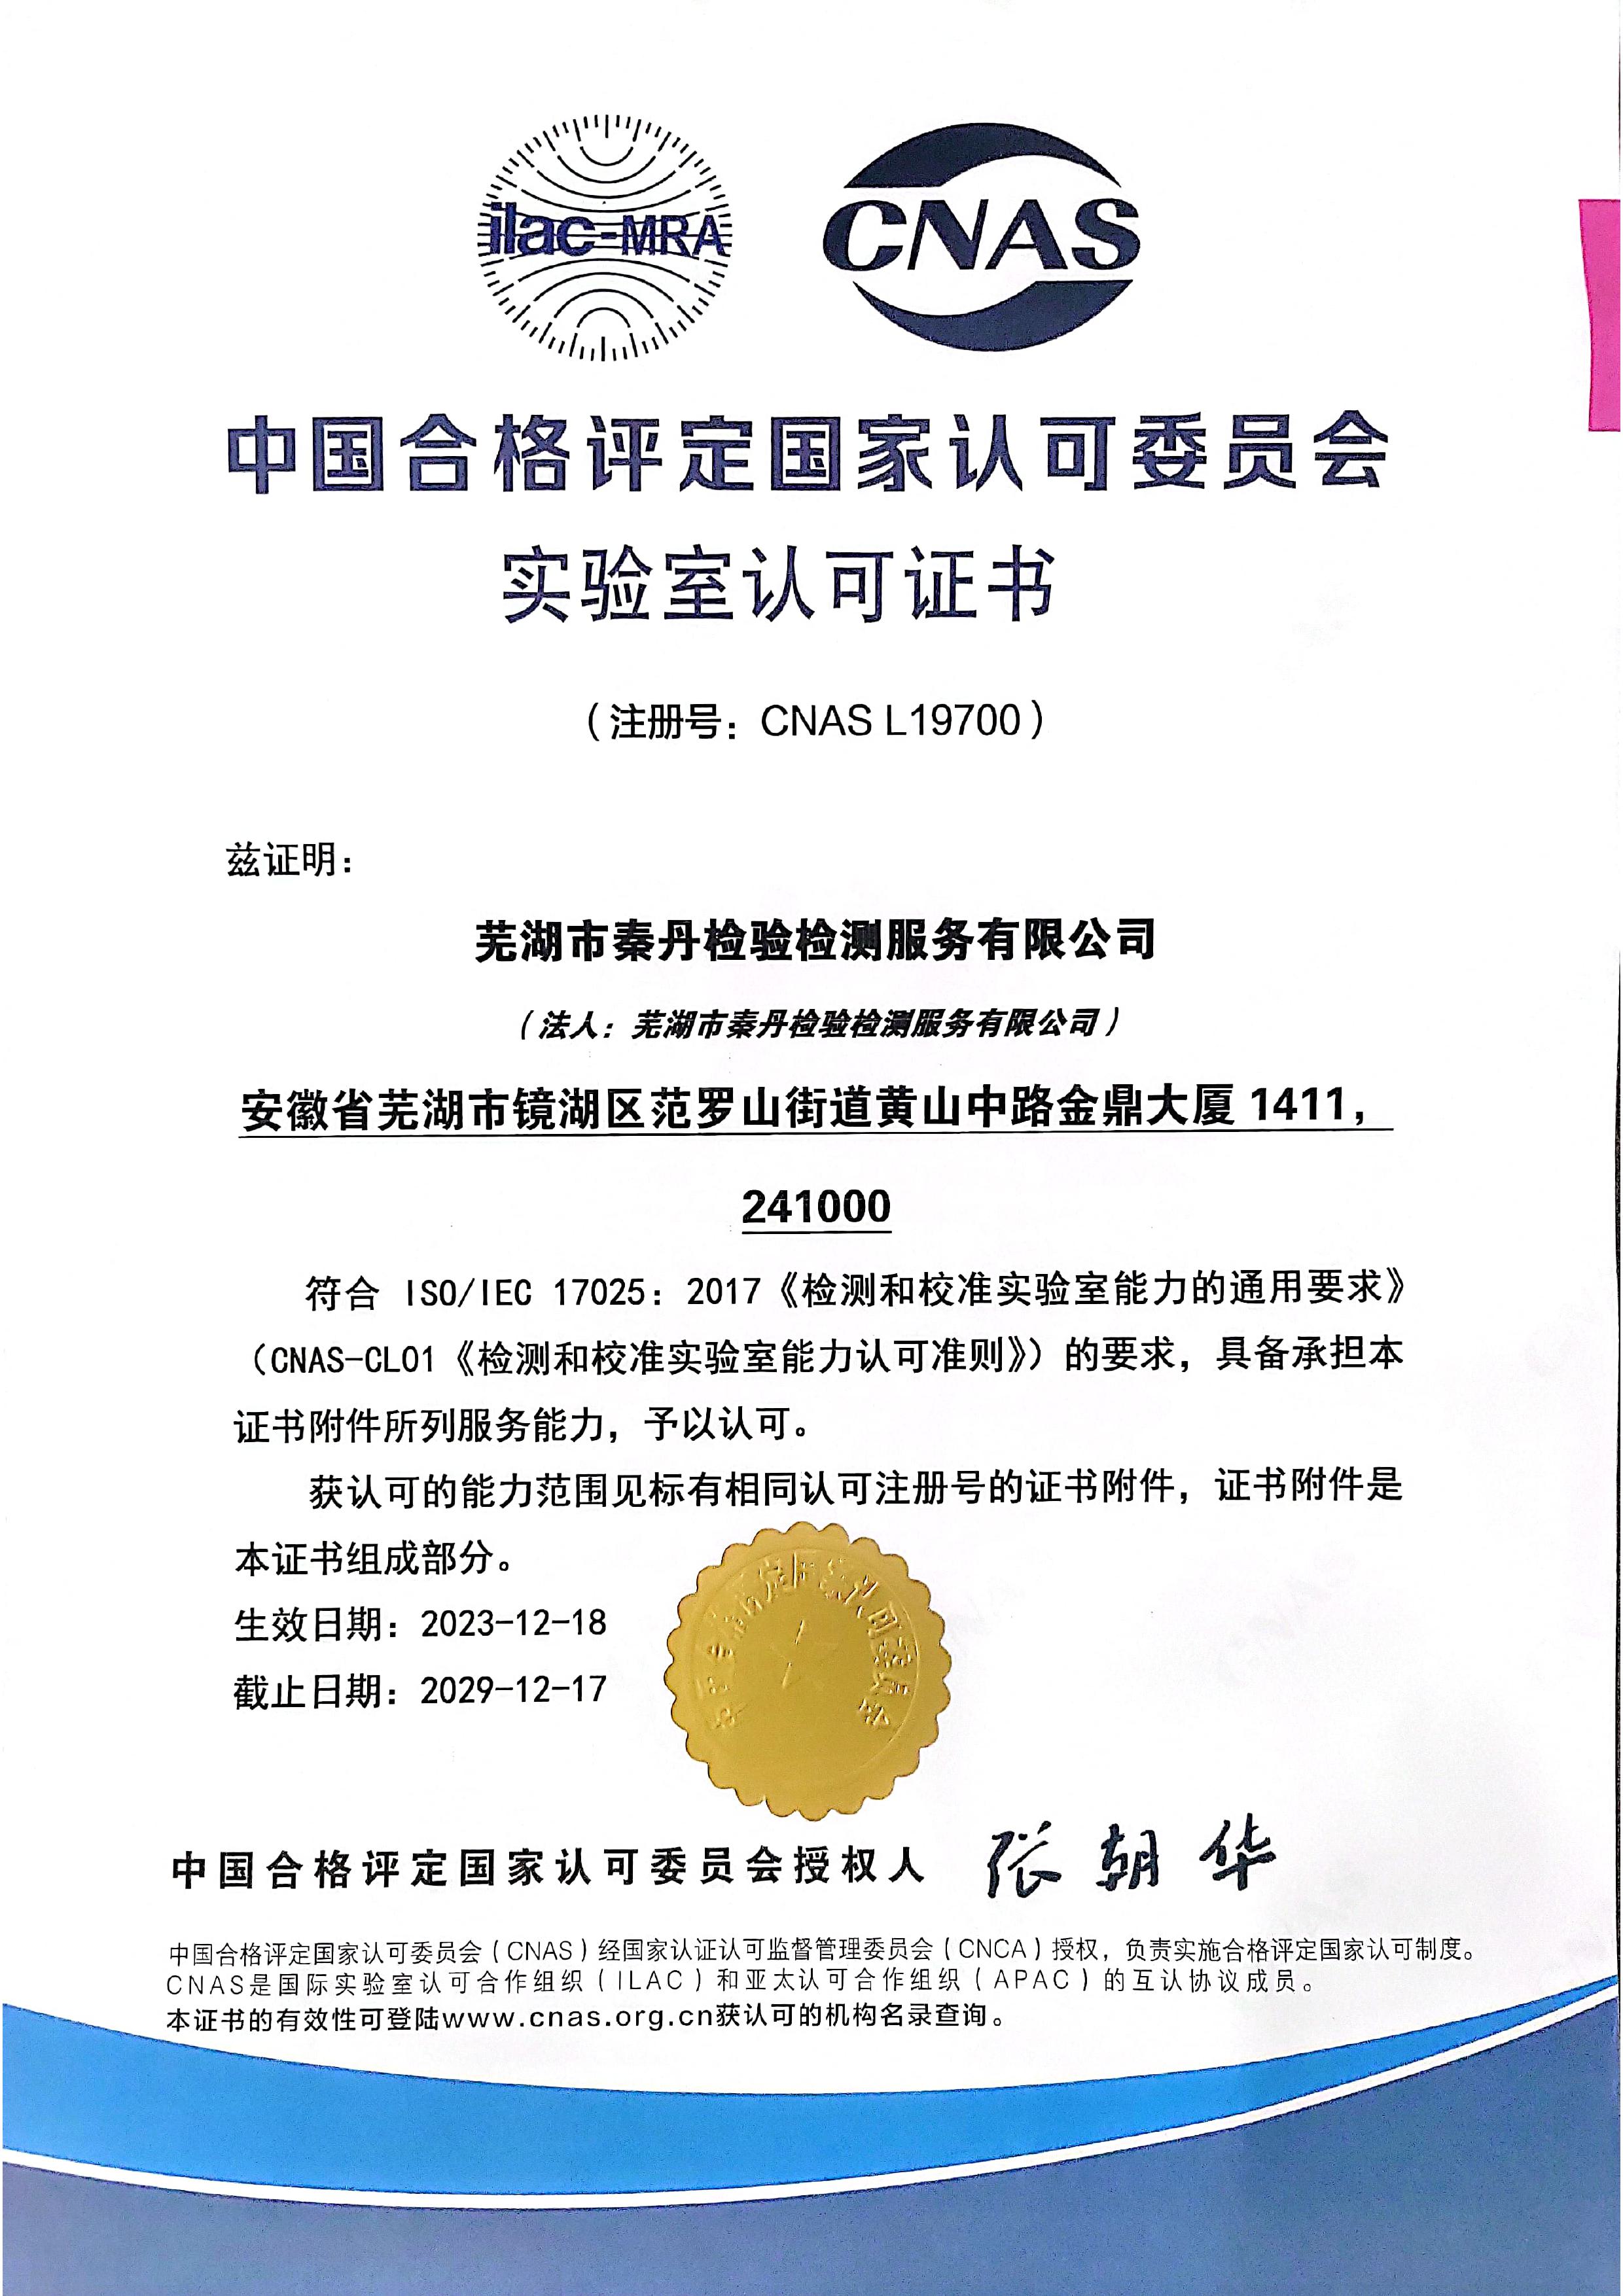
广州德恺检测深耕钢结构安全检测领域,具备CMA/CNAS资质认证,配备先进检测设备与经验丰富的工程师团队,可提供裂缝成因分析、变形测量评估、剩余寿命预测及加固方案设计等全流程技术服务。欢迎联系专业工程师获取定制化检测方案与技术咨询服务。