在钢结构工程质量控制与安全性鉴定中,无损检测(NDT)是识别内部及表面缺陷的关键手段。面对超声波检测(UT)、磁粉检测(MT)、渗透检测(PT)和射线检测(RT)这四种主流技术,许多工程管理人员常感到困惑:究竟该选哪一种?事实上,每种技术基于不同的物理原理,对缺陷类型、材料属性及检测环境有着特定的适应性。盲目选择不仅可能导致漏检,还会增加不必要的成本。深入理解四者的核心差异,是实现精准检测、高效排查隐患的前提。
超声波检测(UT):内部缺陷的深度透视
超声波检测利用高频声波在材料中的传播特性,当声波遇到缺陷界面时会产生反射、折射或散射,通过接收回波信号判断缺陷的位置、大小及性质。UT的最大优势在于穿透力强,可检测厚度达数米的构件,且对平面型缺陷如裂纹、未熔合极为敏感。它广泛应用于厚板对接焊缝、锻件及铸件的内部质量评估。
然而,UT也存在局限性。检测结果高度依赖操作人员的经验与技能,波形解读具有主观性。此外,它对工件表面粗糙度要求较高,需使用耦合剂排除空气干扰,且难以检测形状复杂或晶粒粗大的材料。对于薄板或近表面缺陷,UT可能存在盲区,需结合其他方法互补。
磁粉检测(MT):铁磁性材料的表面哨兵
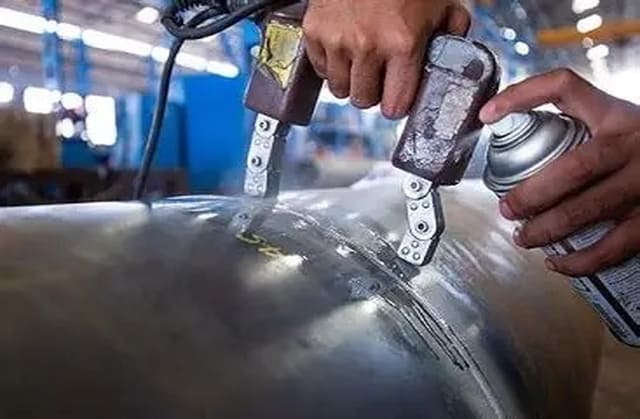
磁粉检测基于磁场原理,仅适用于铁磁性材料(如碳钢、低合金钢)。通过在工件表面施加磁场,若存在表面或近表面缺陷,磁力线会发生畸变并泄漏至空气中,吸附喷洒的磁粉形成可见磁痕,从而显示缺陷轮廓。MT操作简便、成本低廉,对微小裂纹、折叠及发纹具有极高的灵敏度,是钢结构焊缝表面及热影响区检查的首选方法。
其局限在于材料限制,无法用于不锈钢、铝、铜等非铁磁性金属。此外,MT只能检测表面及近表面(通常小于2mm)缺陷,对深层内部问题无能为力。检测后需进行退磁处理,避免残留磁场干扰后续加工或使用。对于形状复杂工件,磁化方向需多角度调整,以确保全方位覆盖。
渗透检测(PT):非磁性材料的表面显影
渗透检测利用毛细作用原理,将含有染料的渗透液涂覆于工件表面,使其渗入开口缺陷中,清洗多余液体后施加显像剂,将缺陷内的渗透液吸出并放大显示。PT不受材料磁性限制,适用于不锈钢、铝合金、钛合金等非铁磁性金属,以及陶瓷、塑料等非金属材料。它对表面开口缺陷如裂纹、气孔、疏松有良好检出能力,设备便携,适合现场大型结构检查。
PT的主要短板是仅限表面开口缺陷,无法检测皮下或内部问题。检测过程受表面清洁度影响极大,油污、锈蚀或涂层会阻碍渗透液进入,导致漏检。此外,化学试剂可能对环境造成污染,需做好防护与废弃物处理。对于粗糙表面或多孔材料,背景噪声大,判读难度增加。
射线检测(RT):直观可视的内部影像
射线检测利用X射线或γ射线穿透物体,因缺陷部位与基体金属对射线吸收率不同,在胶片或数字探测器上形成密度差异影像。RT的最大优点是结果直观、可永久保存,便于复查、仲裁及长期存档。它能清晰显示缺陷的形状、分布及性质,尤其对体积型缺陷如气孔、夹渣识别效果优异,常用于压力容器、管道及重要结构焊缝的质量验收。
但RT成本高昂,设备笨重,且存在辐射安全风险,需设置隔离区并严格防护,不适合狭窄空间或人员密集场所。它对平面型缺陷如裂纹敏感度较低,若裂纹方向与射线平行则极易漏检。此外,射线检测效率较低,单次曝光面积有限,大规模检测耗时较长。
四大技术核心差异对比
为便于企业快速决策,以下从多个维度对比四种无损检测技术:
| 对比维度 | 超声波 (UT) | 磁粉 (MT) | 渗透 (PT) | 射线 (RT) |
|---|---|---|---|---|
| 检测对象 | 内部及近表面 | 表面及近表面 | 表面开口 | 内部及表面 |
| 适用材料 | 金属、非金属 | 仅铁磁性材料 | 所有非多孔材料 | 金属、非金属 |
| 缺陷类型 | 裂纹、未熔合、夹层 | 表面裂纹、折叠 | 表面开口裂纹、气孔 | 气孔、夹渣、未焊透 |
| 结果形式 | 波形图,需专业解读 | 磁痕,直观可见 | 色痕,直观可见 | 影像底片,直观永久 |
| 安全性 | 安全,无辐射 | 安全,需退磁 | 化学试剂,需防护 | 辐射危害,需隔离 |
| 成本效率 | 中等,速度快 | 低,速度极快 | 低,速度较快 | 高,速度慢 |
综合应用策略与选择建议
在实际工程中,单一技术往往难以满足全面检测需求,通常采用组合策略。例如,对于重要钢结构对接焊缝,常规做法是先进行100%外观检查,再对一级焊缝进行100%超声波检测(UT)以排查内部裂纹,同时对表面进行磁粉检测(MT)以确保无表面开口缺陷。若UT发现可疑信号或需仲裁争议,则辅以射线检测(RT)进行验证。对于不锈钢管道或铝合金构件,则用渗透检测(PT)替代磁粉检测。
选择检测技术时需综合考虑材料属性、缺陷预期类型、工件几何形状、现场环境及安全要求。厚壁压力容器首选UT+RT;大型现场安装钢结构侧重UT+MT;精密铸件或非磁性材料选用PT。同时,需权衡成本与工期,避免过度检测或检测不足。建立标准化的检测工艺规程(Procedure),明确各技术应用场景与验收标准,是确保检测结果可靠性的制度保障。
总结
UT、MT、PT与RT各具特色,互为补充而非相互替代。UT擅长内部深度探测,MT与PT专注表面缺陷筛查,RT提供直观影像证据。企业应根据具体工况灵活组合,构建多层次检测防线,确保钢结构缺陷无处遁形,为设施长期安全运行奠定坚实基础。
广州德恺检测深耕RoHS/REACH/PFAS化学合规检测领域,同时具备丰富的工业结构无损检测经验,拥有先进超声、射线、磁粉及渗透检测设备与持证工程师团队,可为企业提供一站式多技术融合检测服务。欢迎联系专业工程师获取定制化检测方案,确保您的钢结构质量始终符合最高行业标准。