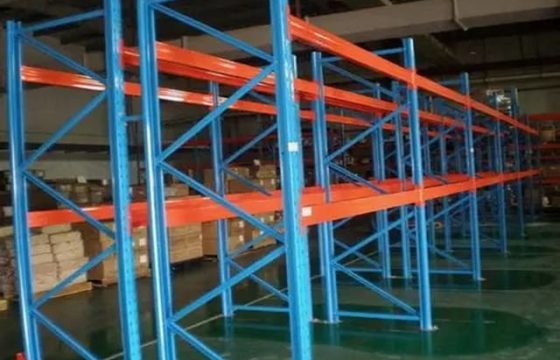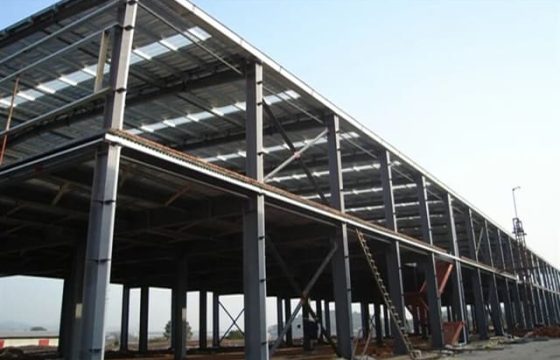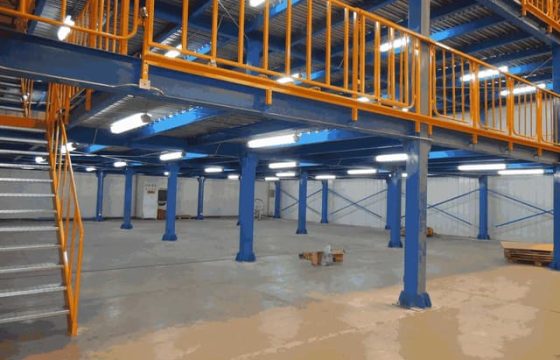
货架立柱作为仓储存储系统的核心承重构件,其结构形式直接决定了整个货架系统的承载上限与安全系数。在垂直荷载、水平冲击力以及偏心弯矩的共同作用下,立柱不仅要具备足够的轴向抗压强度,还需拥有良好的抗弯刚度和抗扭稳定性。市场上常见的立柱截面形式包括C型、Ω型、双C组合型以及闭口箱型等,每种形式在材料利用率、制造工艺、局部稳定性及整体承载力方面均表现出显著差异。深入剖析这些结构形式背后的力学原理,对于工程技术人员进行精准选型、成本控制以及安全评估具有极高的实用价值。
C型开口截面的力学特性与局限
C型截面是早期货架系统中应用最为广泛的立柱形式,其生产工艺简单,成本较低。从力学角度看,C型截面属于单轴对称开口薄壁构件,其强轴惯性矩较大,能够较好地抵抗平面内的弯曲变形。然而,由于截面开口,其抗扭刚度极弱,扭转常数接近于零。这意味着当立柱承受偏心荷载或受到侧向冲击时,极易发生弯扭耦合失稳,即同时产生弯曲变形和扭转变形,导致承载能力大幅下降。
C型截面的另一个显著弱点是局部屈曲敏感性。在高压应力作用下,翼缘板件容易发生局部翘曲,特别是在未设置加劲肋的情况下,这种局部失稳会迅速扩展至整个截面,引发整体破坏。为提高C型立柱的承载力,通常需要在腹板上冲压出密集的孔洞以减轻自重,但这同时也削弱了截面的有效面积。此外,C型立柱的连接节点多采用螺栓或挂钩方式,孔洞周边的应力集中现象较为严重,长期循环荷载下容易产生疲劳裂纹。
尽管存在诸多局限,C型立柱在低层、轻载货架中仍有一席之地。其优势在于加工便捷、安装灵活,且便于与其他构件连接。但在高层、重载或动态荷载较大的自动化立体仓库中,C型立柱已逐渐被更先进的截面形式所取代。
Ω型截面的优化设计与性能提升
Ω型截面是在C型基础上的重要改进,通过在翼缘边缘增加卷边或折边,形成了类似希腊字母Ω的形状。这种设计显著提高了截面的抗扭刚度和局部稳定性。卷边部分相当于小型的加劲肋,能够有效约束翼缘板的自由变形,延缓局部屈曲的发生。同时,Ω型截面的剪切中心更接近形心,减少了偏心荷载引起的附加扭矩,使得受力状态更加理想。
在制造工艺上,Ω型立柱通常采用高精度冷弯成型技术,配合在线冲孔和自动焊接,保证了尺寸的一致性和表面质量。其腹板上的孔洞排列经过优化设计,既满足了横梁挂接的需求,又最大限度地保留了材料的有效截面。研究表明,在相同用钢量下,Ω型立柱的轴向承载能力比C型高出15%至25%,尤其在长细比较大时,这一优势更为明显。
Ω型立柱的节点连接也更加可靠。由于其截面形状更为封闭,挂钩或连接板能够更好地嵌入其中,提供更强的约束作用。这不仅提高了节点的刚度,还增强了整体框架的抗侧移能力。因此,Ω型立柱成为当前中高端货架市场的主流选择,广泛应用于各类托盘式货架和贯通式货架中。
闭口箱型与组合截面的极致性能
对于超高层、超重载或高抗震要求的特殊应用场景,闭口箱型截面或多肢组合截面展现出无可比拟的性能优势。闭口箱型截面由两块腹板和两块翼板焊接而成,形成完全封闭的空间结构。其最大特点是拥有极高的抗扭刚度和双向抗弯能力,无论荷载来自哪个方向,都能保持稳定的受力状态。此外,闭口截面的局部稳定性极佳,几乎不存在局部屈曲问题,能够充分发挥材料的高强度特性。
多肢组合截面则通过将多个C型或Ω型型钢通过缀板或连杆连接在一起,形成类似格构柱的结构。这种设计大幅增加了截面的回转半径,从而显著提高了整体稳定承载力。组合截面特别适用于高度超过20米的超高货架,其长细比效应得到有效抑制,临界屈曲荷载大幅提升。然而,组合截面的制造工艺复杂,焊接工作量大,成本相对较高,且对安装精度要求极高。
在实际应用中,闭口箱型和组合截面常与高强度钢材(如Q345、Q460甚至更高牌号)配合使用,以实现轻量化与大承载力的完美平衡。这类立柱通常用于自动化立体仓库的主框架、重型悬臂货架或特殊异形货架中,代表了货架结构技术的最高水平。
不同立柱结构形式的性能对比
| 对比维度 | C型开口截面 | Ω型卷边截面 | 闭口箱型/组合截面 |
|---|---|---|---|
| 抗扭刚度 | 极低,易弯扭失稳 | 中等,有所改善 | 极高,双向稳定 |
| 局部稳定性 | 较差,需密集加劲 | 良好,卷边约束强 | 优异,几乎无局部屈曲 |
| 轴向承载效率 | 低,材料利用率一般 | 中高,性价比优 | 高,适合重载高层 |
| 制造工艺复杂度 | 简单,成本低 | 中等,需精密冷弯 | 复杂,焊接量大 |
| 节点连接便利性 | 高,易于安装 | 中高,兼容性好 | 低,需专用连接件 |
| 典型应用场景 | 轻型货架、阁楼平台 | 中型托盘货架、贯通式 | 自动化立库、超重载货架 |
从对比数据可见,随着截面形式从开口向闭口演进,货架立柱的综合力学性能呈阶梯式提升,但制造成本和施工难度也随之增加。工程选型时,需在满足承载要求的前提下,综合考虑预算限制、施工条件及运营环境,选择最具性价比的方案。
冷弯成型工艺对截面性能的影响
除了截面几何形状,冷弯成型工艺本身也对立柱的承载能力产生深远影响。冷弯过程中,钢材经历塑性变形,导致角部区域产生加工硬化,屈服强度和抗拉强度显著提高,但延性略有下降。这种强度提升效应在设计中可适当利用,但需注意脆性断裂风险。同时,冷弯会在截面内部引入残余应力,若分布不均,可能降低结构的整体稳定性。
现代高精度冷弯生产线能够精确控制弯曲半径和角度,确保截面几何尺寸的准确性。孔洞冲压采用数控技术,定位精度高,边缘光滑,减少了应力集中源。此外,表面处理工艺如 galvanizing 或粉末喷涂,不仅提供防腐保护,还能在一定程度上掩盖表面微裂纹,延长使用寿命。然而,涂层过厚可能影响节点连接的紧密性,需在设计与施工中予以协调。
总结
货架立柱的结构形式是决定其承载能力的根本因素。从C型到Ω型再到闭口箱型,每一次截面优化都带来了力学性能的显著提升,同时也伴随着制造成本的增加。理解不同截面形式的力学特性、失效模式及适用场景,有助于工程师做出科学合理的选型决策。无论采用何种形式,定期的专业检测与维护都是确保立柱长期安全运行的必要保障,特别是关注局部屈曲、节点完整性及腐蚀状况。
广州德恺检测专注于货架立柱及整体结构的安全检测与评估,拥有先进的截面扫描仪器、残余应力测试设备及有限元分析能力。我们可提供立柱承载能力复核、局部稳定性评估、冷弯成型质量检验及腐蚀损伤量化分析等专业服务,严格依据国家标准和行业规范执行检测流程,出具权威检测报告。欢迎联系专业工程师获取定制化检测方案与技术咨询服务。