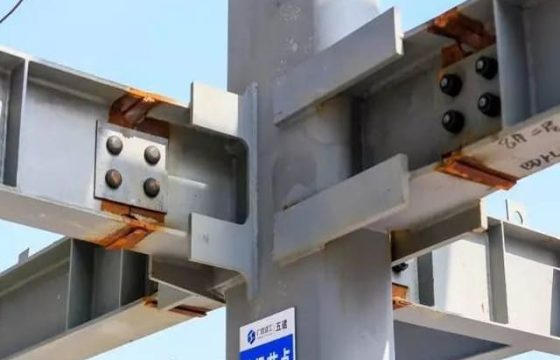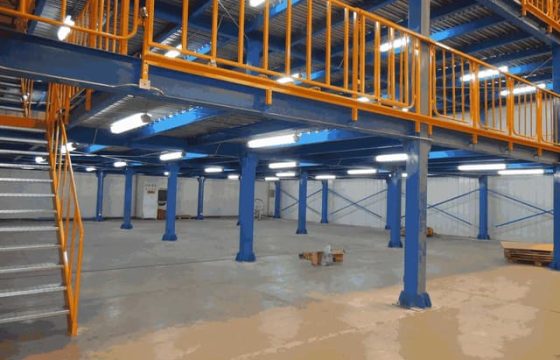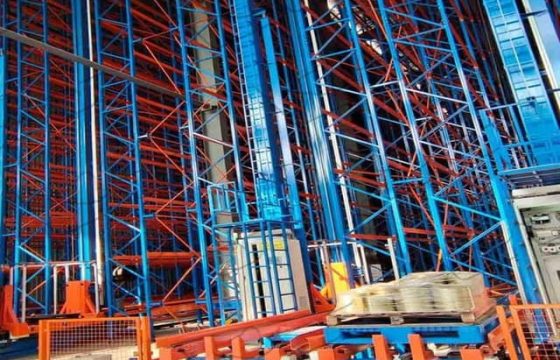
在钢结构仓储设施及重型货架系统的构建中,节点连接的质量直接决定了整体结构的稳定性与安全性。高强度螺栓连接与焊接作为两种主流的永久性连接方式,各自拥有独特的力学行为、施工工艺及维护要求。高强度螺栓依靠预紧力产生的摩擦力或杆身剪切来传递荷载,具有可拆卸、抗疲劳性能好等特点;而焊接则通过熔融金属将构件融为一体,提供极高的刚度和整体性,但伴随残余应力与缺陷风险。深入理解这两种连接方式的本质区别,对于工程师在复杂工况下做出最优选型、施工人员确保工艺质量以及检测人员精准评估结构健康状态具有至关重要的指导意义。
传力机理与刚度特性的本质差异
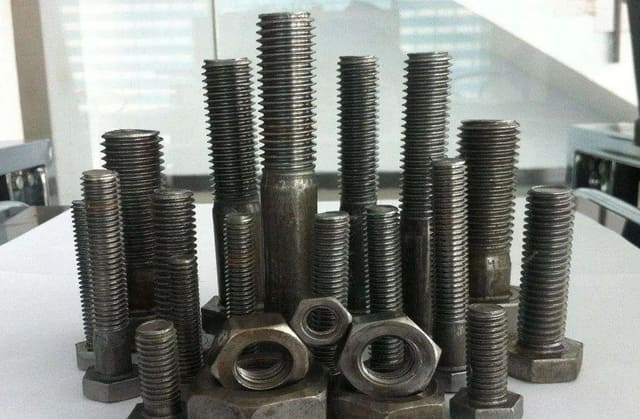
高强度螺栓连接的传力机理主要分为摩擦型和承压型两类。摩擦型连接依靠施加巨大的预紧力,使连接板件接触面产生足够的摩擦力来抵抗剪力。在这种模式下,板件之间不发生相对滑移,节点刚度较高,且受力均匀,适合承受动态荷载。承压型连接则允许板件间发生微小滑移,直至螺栓杆身与孔壁接触,通过螺杆剪切和孔壁承压传递荷载。虽然承压型承载力更高,但存在初始滑移量,可能导致结构刚度降低,通常用于次要构件或静载为主的结构。
相比之下,焊接连接通过高温熔化母材和焊材,冷却后形成连续的金属结合,实现了构件间的刚性连接。焊接节点能够有效地传递弯矩、剪力和轴力,几乎无相对变形,提供了极高的整体刚度。这种刚性特性使得焊接框架在抵抗侧向荷载(如风载、地震力)时表现优异,特别适用于对变形控制要求严格的自动化立体仓库主框架。然而,焊接的高刚度也意味着其对基础沉降和温度变化更为敏感,容易产生较大的附加应力。
疲劳性能与动态荷载适应性
在承受频繁启停、振动或冲击荷载的仓储环境中,连接的疲劳性能至关重要。高强度螺栓连接,尤其是摩擦型,因其传力路径不经过螺纹根部应力集中区,且无焊缝热影响区的微观组织劣化,表现出优异的抗疲劳性能。研究表明,在相同应力幅值下,高强螺栓连接的疲劳寿命远高于焊接连接。此外,螺栓连接具有一定的阻尼特性,能够吸收部分振动能量,减缓结构共振效应。
焊接连接的疲劳性能相对较弱,主要受制于焊缝几何形状引起的应力集中以及焊接缺陷(如气孔、夹渣、未熔合)。焊缝根部、焊趾处往往是疲劳裂纹的萌生点。在循环荷载作用下,微裂纹逐渐扩展,最终导致脆性断裂。为提高焊接节点的疲劳寿命,需采用平滑过渡的焊缝外形、消除内部缺陷并进行表面打磨处理。但在实际工程中,完全消除应力集中极为困难,因此焊接结构在高频动态荷载下的应用需谨慎评估。
施工质量可控性与检测难度
高强度螺栓连接的施工质量主要取决于预紧力的控制和接触面的处理。使用校准过的扭矩扳手或轴力计,可以精确控制预紧力,确保摩擦力达到设计要求。接触面需经过喷砂或抛丸处理,以提高摩擦系数。施工过程相对标准化,人为因素影响较小,质量易于保证。检测方面,主要通过复检扭矩值、观察梅花头是否拧断(针对扭剪型)或检查滑移情况来判断连接可靠性,操作简便且非破坏性。
焊接施工则高度依赖焊工的技术水平、焊接参数设置及环境条件。焊接过程中易产生各种缺陷,如裂纹、气孔、夹渣、未焊透等,这些缺陷往往隐藏在内部,肉眼难以察觉。因此,焊接质量必须通过严格的无损检测(NDT)来验证,包括超声波探伤(UT)、射线探伤(RT)、磁粉探伤(MT)等。这些检测方法成本高、耗时长,且对操作人员资质要求极高。此外,焊接变形难以预测和控制,可能需要后续矫正,增加了施工复杂度。
环境影响与防腐维护挑战
高强度螺栓连接对环境的适应性较强,但在潮湿、腐蚀性环境中,螺栓杆身和螺母易发生锈蚀,导致预紧力丧失或螺纹咬死。因此,通常采用镀锌、达克罗涂层或不锈钢材质进行防腐处理。维护时,需定期检查螺栓锈蚀情况,必要时更换受损部件。由于螺栓连接是可拆卸的,局部修复或更换较为便捷,不影响整体结构。
焊接连接破坏了原有钢材表面的防腐涂层,焊缝及热影响区成为腐蚀的薄弱环节。若防腐涂装不及时或质量不佳,极易发生电化学腐蚀,加速截面削弱。此外,焊接残余应力可能与腐蚀介质协同作用,诱发应力腐蚀开裂(SCC),这是一种极具隐蔽性和危害性的失效模式。焊接结构的修复通常需要切割重焊,工艺复杂,且可能引入新的残余应力和缺陷,维护成本较高。
两种连接方式的多维度技术对比
| 对比维度 | 高强度螺栓连接 | 焊接连接 |
|---|---|---|
| 传力机理 | 摩擦力或剪切/承压 | 熔融金属连续结合 |
| 节点刚度 | 半刚性至刚性,取决于类型 | 高刚性,接近完全固接 |
| 疲劳性能 | 优异,适合动态荷载 | 较差,易应力集中开裂 |
| 施工便捷性 | 高,标准化作业,速度快 | 低,依赖技工,工序复杂 |
| 质量检测 | 简便,扭矩复检,外观检查 | 复杂,需无损探伤,成本高 |
| 可拆卸性 | 可拆卸,便于维修更换 | 不可逆,修复困难 |
| 防腐维护 | 较好,涂层完整,易更换 | 较差,焊缝区易腐蚀,难修复 |
从对比数据可以看出,高强度螺栓连接在施工效率、疲劳性能和维护便利性方面具有明显优势,特别适合现场安装和动态荷载环境;而焊接连接则在刚度、整体性和空间利用率方面表现更佳,适用于工厂预制和对变形控制要求极高的部位。在实际工程中,常采用“栓焊混合”策略,即主要受力构件采用焊接以保证刚度,次要构件或需要调节的部位采用螺栓连接以提高灵活性。
总结
高强度螺栓连接与焊接各有千秋,选择何种方式需综合考虑结构功能、荷载特性、施工条件及全生命周期成本。螺栓连接以其可靠的疲劳性能和便捷的维护优势,在动态仓储环境中备受青睐;焊接连接则凭借极高的刚度和整体性,在重型静态结构中占据主导。无论采用哪种方式,严格的质量控制、规范的施工工艺以及定期的专业检测都是确保节点安全、延长结构寿命的关键。企业应建立科学的节点管理体系,及时发现并消除潜在隐患,保障仓储系统的安全高效运行。
广州德恺检测提供专业的钢结构节点连接质量检测服务,拥有先进的扭矩测试仪器、超声波探伤设备及疲劳试验平台。我们可提供高强螺栓预紧力复检、焊缝内部缺陷探伤、节点刚度测试及防腐涂层评估等技术服务,严格依据国家标准和行业规范执行检测流程,出具权威检测报告。欢迎联系专业工程师获取定制化检测方案与技术咨询服务。