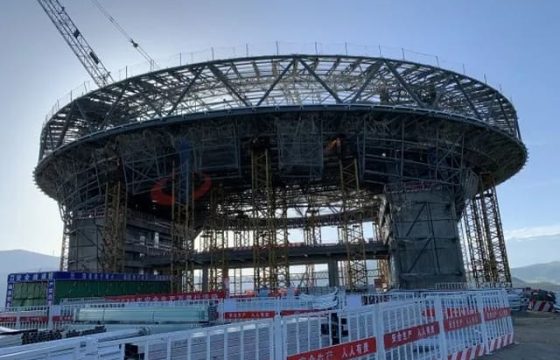
钢结构的焊接质量直接影响构件连接性能及结构整体受力。焊接过程中,母材与焊接材料的匹配、焊接工艺参数、坡口加工、施焊操作和检验要求等因素,均可能影响焊缝质量。GB 50661-2011《钢结构焊接规范》对钢结构焊接相关技术要求作出了规定,是钢结构焊接施工、质量控制及相关检验工作的重要依据。
标准介绍
GB 50661-2011《钢结构焊接规范》自2012年8月1日起实施,适用于工业与民用建筑及一般构筑物钢结构工程中的焊接工作。规范内容涵盖焊接材料、焊接连接构造、焊接工艺评定、焊接工艺、焊接施工、焊接检验及相关质量控制要求,为钢结构焊接从施工准备到质量检查提供技术依据。
该规范侧重焊接技术与施工质量控制,并不等同于完整的钢结构工程验收标准,也不能单独替代焊缝无损检测方法标准。实际工程中,应结合设计文件、施工要求及适用的验收和检测标准,确定焊接工艺、检验项目与质量评定依据。
适用范围
GB 50661-2011主要适用于工业与民用钢结构工程中钢材厚度不小于3mm的结构焊接,涉及承受静荷载或动荷载的钢结构。规范涵盖焊条电弧焊、气体保护电弧焊、埋弧焊、电渣焊等相应焊接方法,具体适用条件应以规范规定为准。
| 应用对象 | 典型部位 | 焊接关注点 |
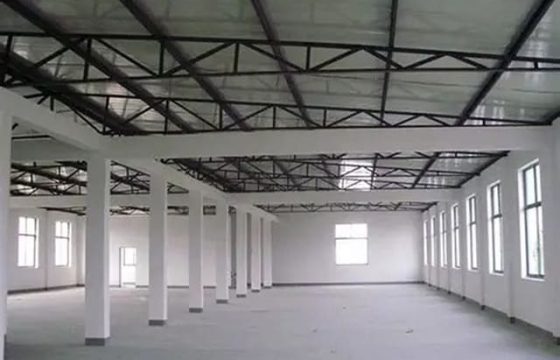
| 钢结构厂房 | 钢柱、钢梁、支撑及连接节点 | 焊接接头构造、焊接工艺与焊缝质量 |
| 钢结构平台 | 平台梁、支承构件、加劲肋 | 节点受力特点、焊缝布置及变形控制 |
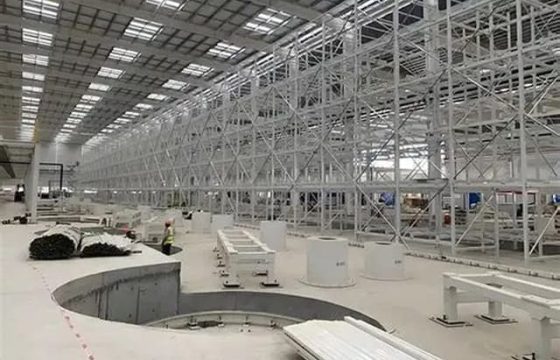
| 仓储钢结构 | 立柱、横梁及结构连接部位 | 焊缝完整性、连接构造及实际受力条件 |
| 箱形构件 | 箱形柱、箱形梁及内部隔板连接 | 内部焊缝施工条件、焊透要求及检验 |
| 动载及抗震结构 | 承受反复荷载或地震作用的焊接节点 | 连接构造、疲劳相关要求及焊缝检验 |
焊接质量控制
规范第4章至第7章分别涉及材料、焊接连接构造设计、焊接工艺评定及焊接工艺。焊接质量控制应贯穿施工准备、接头装配、施焊过程和焊后检查,不能只依靠焊缝外观或最终无损检测判断全部质量问题。
| 控制环节 | 主要技术内容 | 关注问题 |
| 材料 | 母材及焊接材料的质量、性能与适配性 | 材料是否符合设计及相关标准要求 |
| 接头构造 | 坡口形式、尺寸、焊缝计算厚度及节点构造 | 接头形式与设计要求是否相符 |
| 工艺评定 | 焊接工艺评定及适用范围 | 拟采用的焊接工艺是否满足适用条件 |
| 焊接施工 | 母材准备、装配、预热、道间温度及焊接操作 | 工艺参数和施工条件是否符合工艺文件 |
| 变形及返修 | 焊接变形控制、焊件矫正与返修焊 | 变形是否影响构件尺寸和结构性能,返修是否受控 |
焊接工艺评定用于验证拟采用工艺的适用性,不能简单以焊工持证或既往施工经验代替。实际施工应依据材料类别、接头形式、焊接方法及规范规定,判断是否需要进行工艺评定,并按照评定结果编制和执行相应的焊接工艺文件。
焊缝检验
规范第8章规定了焊接检验要求,其中包括一般规定、承受静荷载结构的焊接质量检验,以及需进行疲劳验算结构的焊缝质量检验。检验方案应结合结构用途、接头类型、焊缝质量等级、设计要求及相关验收标准确定。
| 检验方式 | 主要检查内容 | 适用关注点 |
| 外观检查 | 焊缝表面成形、表面缺陷及可见异常 | 识别咬边、裂纹等表面问题,具体评定依据应符合适用标准 |
| 超声检测(UT) | 焊缝内部不连续及相关缺陷 | 结合接头形式、材料和检测条件确定适用性 |
| 射线检测(RT) | 焊缝内部缺陷影像 | 根据焊缝结构、厚度及检测要求选择 |
| 磁粉检测(MT) | 铁磁性材料表面及近表面缺陷 | 适用于符合方法条件的钢构件及焊接部位 |
| 渗透检测(PT) | 非多孔材料表面开口缺陷 | 用于适合渗透检测的表面缺陷检查 |
无损检测方法各有适用条件,不能相互完全替代。检测比例、检测时机、缺陷评定及验收要求,应根据设计文件、GB 50661-2011适用条文和相关检测标准确定。发现异常时,应结合缺陷位置、类型及结构受力情况判断是否需要扩大检测或开展进一步分析。
焊接补强与加固
规范第9章涉及钢结构焊接补强与加固。既有钢结构出现焊缝缺陷、连接损伤或因使用条件变化需要调整结构时,应先查明原有连接形式、母材状况、缺陷范围及实际受力条件,再确定修复或加固方案。不能在未评估母材可焊性、构件受力和施工条件的情况下,直接通过增加焊缝或局部补焊处理问题。
实施补强或加固时,应结合设计要求制定相应焊接工艺,并对施工过程及修复部位进行必要检查。若缺陷涉及裂纹、疲劳损伤或重要受力节点,还需考虑缺陷成因和后续荷载条件,避免只处理表面现象而忽略结构性问题。
实施流程
- 核实工程条件:确认钢材类型、构件厚度、接头形式、结构用途及设计文件中的焊接要求。
- 检查施工资料:核对母材与焊接材料资料、焊接工艺评定及焊接工艺文件等相关信息。
- 开展现场检查:检查焊缝外观、接头装配和可见缺陷,明确需要进一步检测的部位。
- 确定检测方法:依据焊缝类型、质量要求及现场条件,选择适用的无损检测方法和检测范围。
- 实施检验评定:按照适用标准开展检测,并依据相应验收要求评定焊缝质量。
- 处理异常情况:对不符合要求的部位,结合设计及施工要求制定返修或补强措施,并进行必要的复检。
标准应用注意事项
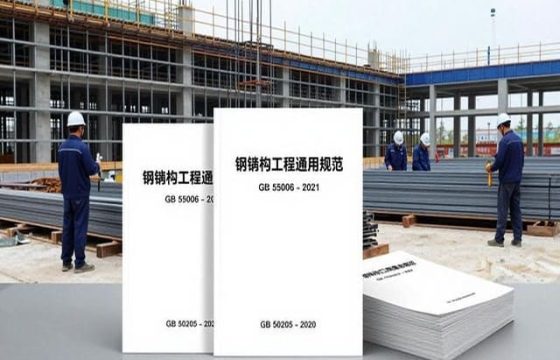
GB 50661-2011中第4.0.1、5.7.1、6.1.1和8.1.8条为该标准发布时明确的强制性条文。实际应用时,还应关注GB 55006-2021《钢结构通用规范》实施后对相关技术要求的调整,并核对现行强制性工程建设规范、设计文件及适用的验收和无损检测标准。不能仅依据旧版规范中的强制性条文清单,判断当前项目的全部强制性要求。住房和城乡建设部发布公告 标准目录及内容
此外,焊接规范侧重焊接构造、工艺与检验要求;钢结构工程施工质量验收和具体无损检测,还需要依据各自适用的标准执行。开展钢结构焊缝检测时,应先明确检测目的、焊缝类别及验收依据,再确定检测方法和评定规则,避免将某种检测方法的结果直接等同于结构整体安全性结论。
关于广州德恺检测
广州德恺检测面向钢结构及相关承重结构检测需求,可围绕钢结构厂房、钢梁钢柱、平台支承构件及焊接连接节点的实际情况,开展焊缝检测需求分析、现场检测方案沟通和相关技术服务。针对不同类型的焊接接头,应结合结构用途、焊缝位置、可达性、缺陷特征及适用标准选择检测方法,并将检测结果与设计要求及相关验收依据相结合,为钢结构焊接质量检查和缺陷排查提供技术支持。
欢迎咨询资深专业工程师,获取钢结构焊缝检测与焊接质量检查的专属方案。